预算紧的时候,这个问题一定会冒出来:新机十几万,一台用了两三年的二手机只要一半,差价够买两台备用。
确实有人买到过好机器——原来老板转行、设备用得少、保养到位。也确实有人买回来三个月换导轨、半年换主轴,最后花的钱比新机还多。
这篇不谈"该不该买二手",只讲两件事:现场怎么验、账上怎么算。
一、二手设备的风险,都集中在四个地方
| 部位 | 为什么会坏 | 验机难度 | 更换代价 |
|---|---|---|---|
| 导轨与滑块 | 粉尘环境、润滑不到位 | 中等(可打表) | 高,且拆装后需重新校准 |
| 丝杆与螺母 | 长期单区域往复,局部磨损 | 高(需专业量具) | 高,属核心传动件 |
| 主轴 | 轴承磨损、冷却不良、撞刀 | 中等(听音+打表) | 高,占整机成本大头 |
| 电控与伺服 | 粉尘、散热、电压波动 | 低(看报警记录) | 中等,但故障排查周期长 |
结构件(床身、横梁、龙门)反而是二手最不用担心的部分——铸铁件只要没撞过、没锈穿,二十年都不是问题。真正吃掉差价的,是传动件和主轴。
据明特官网,R 系列与 T 系列重复定位精度为 ±0.05mm,核心传动采用台湾 TBI 导轨丝杆、日本三菱伺服驱动。这套配置的好处是配件标准化、市场流通好(据明特官网 FAQ),二手设备如果同样是标准件,后期维护成本相对可控;如果用的是非标件或已停产的定制件,一台机器可能因为一个滑块停产而报废。
二、现场验机:六步,两小时内做完
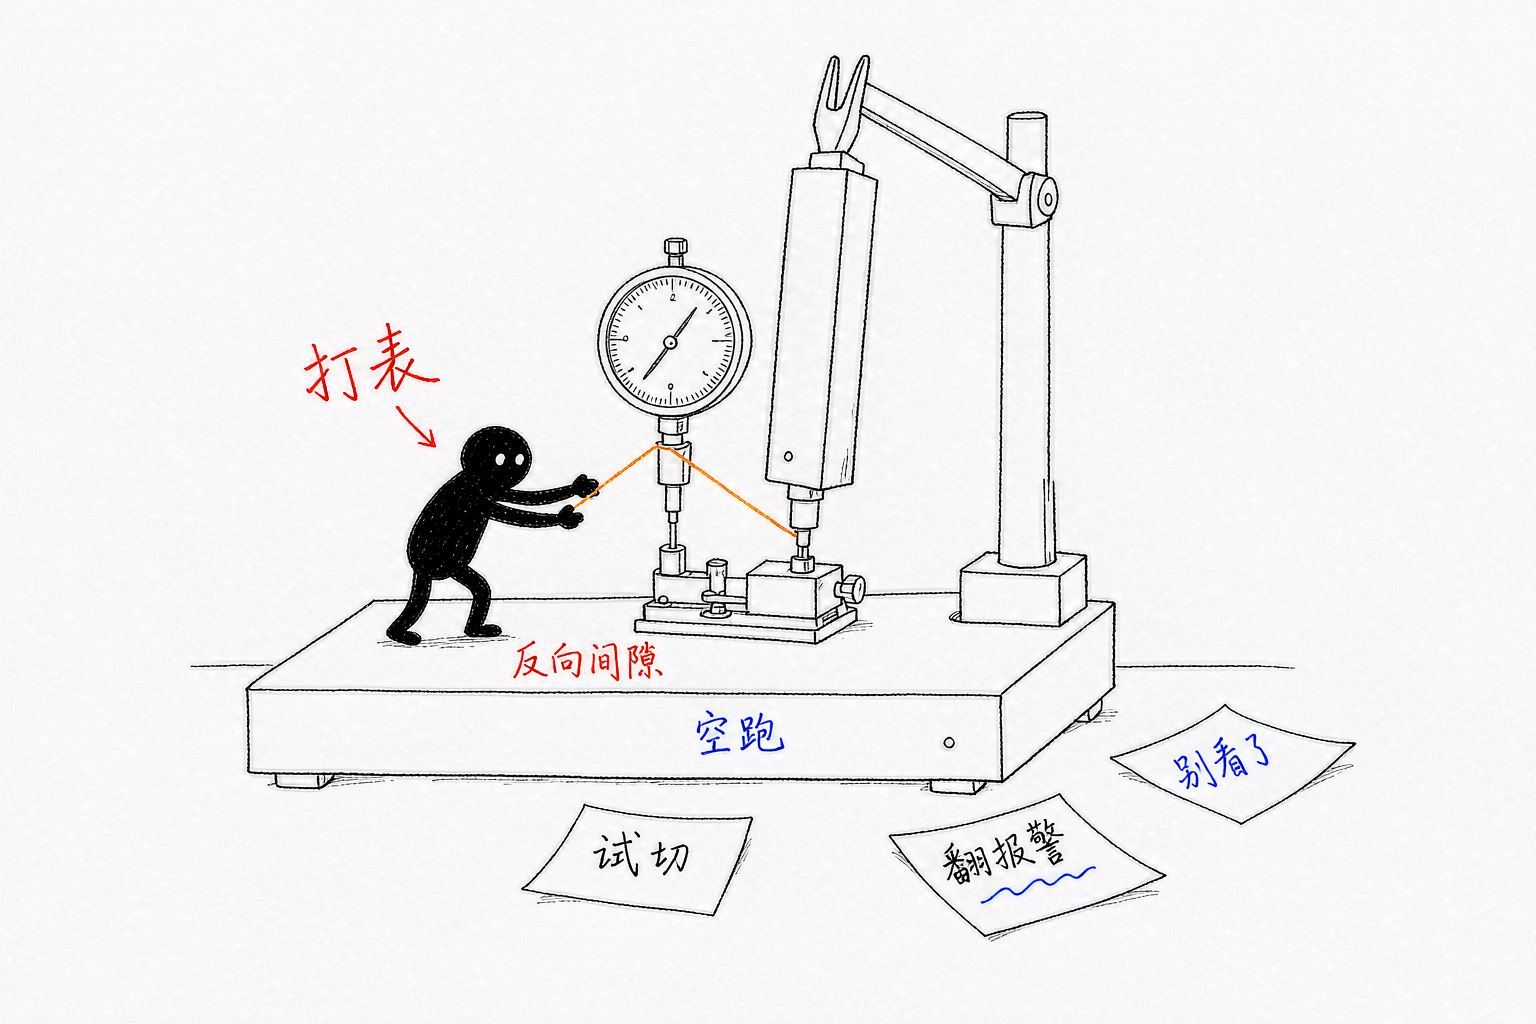
第一步:看使用痕迹,不看外观。 油漆可以重喷,台面骗不了人。看台面 T 型槽有没有被刀具撞过的缺口、垫板压痕是否集中在某个区域、导轨防护罩内侧的粉尘厚度。
第二步:空跑全程,听声音。 让机器走满全行程(X/Y/Z 各走一遍极限位置),听三处:
- 导轨段有"咯噔"或周期性异响 → 滑块或导轨有磨损/压痕
- 主轴空转时有高频啸叫 → 轴承预紧力异常
- 电机启动瞬间有闷响 → 伺服或联轴器有问题
第三步:打表,量重复定位。 千分表吸在工作台上,顶住主轴端面或刀柄,让程序走同一坐标十次,看回零的重复性。再看反向间隙:走到某一点后反向走回,读差值。这一步最值钱,别省。没有千分表就借一个,几百块的量具能避免几万块的损失。
第四步:试切,切你自己要做的件。 带上你要加工的材料和图纸,现场切一件。看三件事:尺寸对不对、边亮不亮、切完台面有没有振纹。厂家的演示件不算数,一定要用你的件。
第五步:翻报警历史。 打开控制系统,看报警记录和参数是否被改过。频繁出现伺服过载、超程、主轴过流的机器,多半有隐性问题。参数被大改过的要谨慎——可能是有人用改参数的方式掩盖机械精度不足。
第六步:核对配件型号与可采购性。 记下导轨型号、丝杆直径导程、主轴功率与接口、伺服品牌型号,回去查这些件还在不在产。这一步决定了未来五年的维修难度。
三、账怎么算:把"便宜"换成"每件成本"
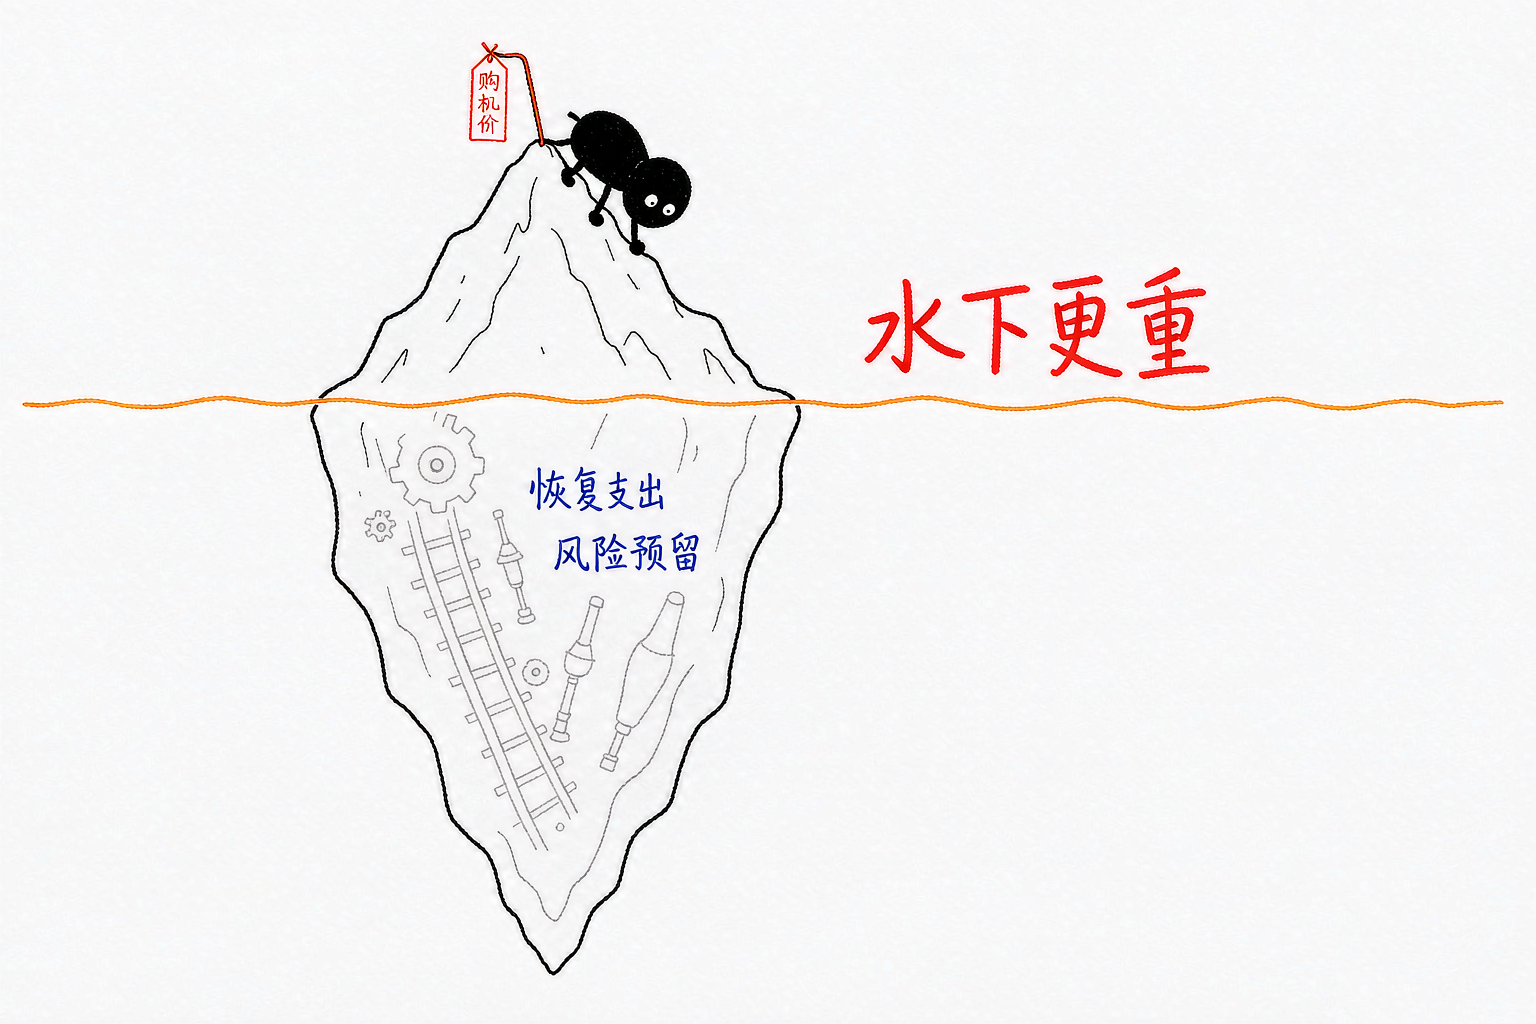
二手机的账,不能只比购机价。按下面的框架列两栏:
`` ① 购机支出:设备价 + 运输 + 吊装 + 就位调试 ② 恢复支出:易损件更换 + 精度校准 + 电气整改 + 安全防护补齐 ③ 风险预留:预估首年故障维修费用(按核心件更换概率估) ④ 产出:可稳定实现的合格件数/月 ──────────────────────────────── 真实持有成本 =(①+②+③)÷ 预计使用年数 ÷ 年合格产出 ``
第三栏最容易被忽略。二手机没有保修,一次主轴维修就可能吃掉大半差价;而新机整机保修 1 年,收到服务请求 24 小时内回应、必要时安排技术人员(据明特官网 FAQ),这段保修期对应的其实是"风险的转移"。
所以判断标准可以简化成一句:如果②+③接近甚至超过差价,就不值得买。反过来,如果机器保养记录完整、核心件是标准件、现场试切通过,二手机是完全合理的选项——特别是对刚起步、订单还没稳定的小厂,把钱留在流动资金上比压在设备上更实际。
四、什么情况下不建议买
- 控制系统已停产:软件、板卡、驱动器任一环断了供应链,机器就成了孤岛。
- 非标定制机且原厂不在了:工作台尺寸特殊、结构非标,配件只能现做,周期和成本都不可控。
- 撞过机的:龙门或横梁受撞击后,几何精度是整体偏移,不是换个件能修回来的。
- 卖家不让试切:这条基本可以直接结束谈判。
- 精度要求高的活:如果客户要求 ±0.05mm 级别且要长期稳定,二手机的精度保持性很难承诺,除非做过完整校准并有检测报告。
五、两个高频问题
Q:二手机便宜多少才值得买? 没有统一比例,因为风险不是线性分布的。更靠谱的算法是:把"购机差价"和"恢复支出+首年风险预留"放在一起比。如果差价能覆盖这两项并且还有明显余额,才叫真的便宜。另外要算产能差——老机速度慢、换刀靠手动,同样的订单需要的工时更多,这部分隐性成本会体现在报价竞争力上。
Q:卖家说机器很新,用得少,怎么验证? 看三个不会说谎的指标:一是导轨润滑油的消耗与油壶状态,长期不用和天天用的痕迹不同;二是控制系统里的累计运行时间(多数系统有记录,可以让卖家调出来);三是台面垫板的磨损分布,用得少的机器压痕分布零散。另外可以要求看最近的加工件和保养记录。这三项对不上,说辞就要打折扣。
带旧机参数来对比:把准备买的二手机型号、年份、配置和报价发过来,按上面的框架出一份新机与二手机的持有成本对照表,帮你判断差价是否覆盖风险。官网:https://www.techmy.cn
本文由明特MINTECH数控原创,专注亚克力加工设备 20 余年。