展柜、水族箱、灯箱这类活,最怕的不是切不好,是粘不住、粘不干净。
一条接头泛白,整个立面就废了。很多师傅的做法是换胶水、换品牌、加压力,试一圈还是泛白。问题常常不在胶上——胶只能填平分子级的缝,填不平一道 0.1mm 的刀纹。
这篇按"接头面怎么准备 → 胶怎么走 → 缺陷怎么归因"的顺序讲。
一、先认清:泛白和气泡不是一回事
| 缺陷 | 外观 | 真正成因 | 处理方向 |
|---|---|---|---|
| 泛白(发雾) | 接头呈白雾状,透光看是脏的 | 胶渗入了粗糙面/微裂纹,界面不完全贴合 | 回到接头面加工质量 |
| 气泡(点状) | 单个或多个圆点,大小不一 | 胶量不足、走胶带进空气、挥发气体没排出 | 走胶方式与排气 |
| 细纹(龟裂) | 接头处细密裂纹,受力后扩大 | 溶剂型胶渗入后应力集中,或退火不足 | 胶种选择与去应力 |
| 脱粘 | 粘后一段时间自己开 | 表面有油/粉尘/脱模剂残留,或压力不足 | 清洁与压合 |
泛白和气泡最容易被混为一谈,但处理方向完全相反:泛白要往回退到加工工序,气泡大多能在粘接工序内解决。
二、接头面:镜面是硬要求
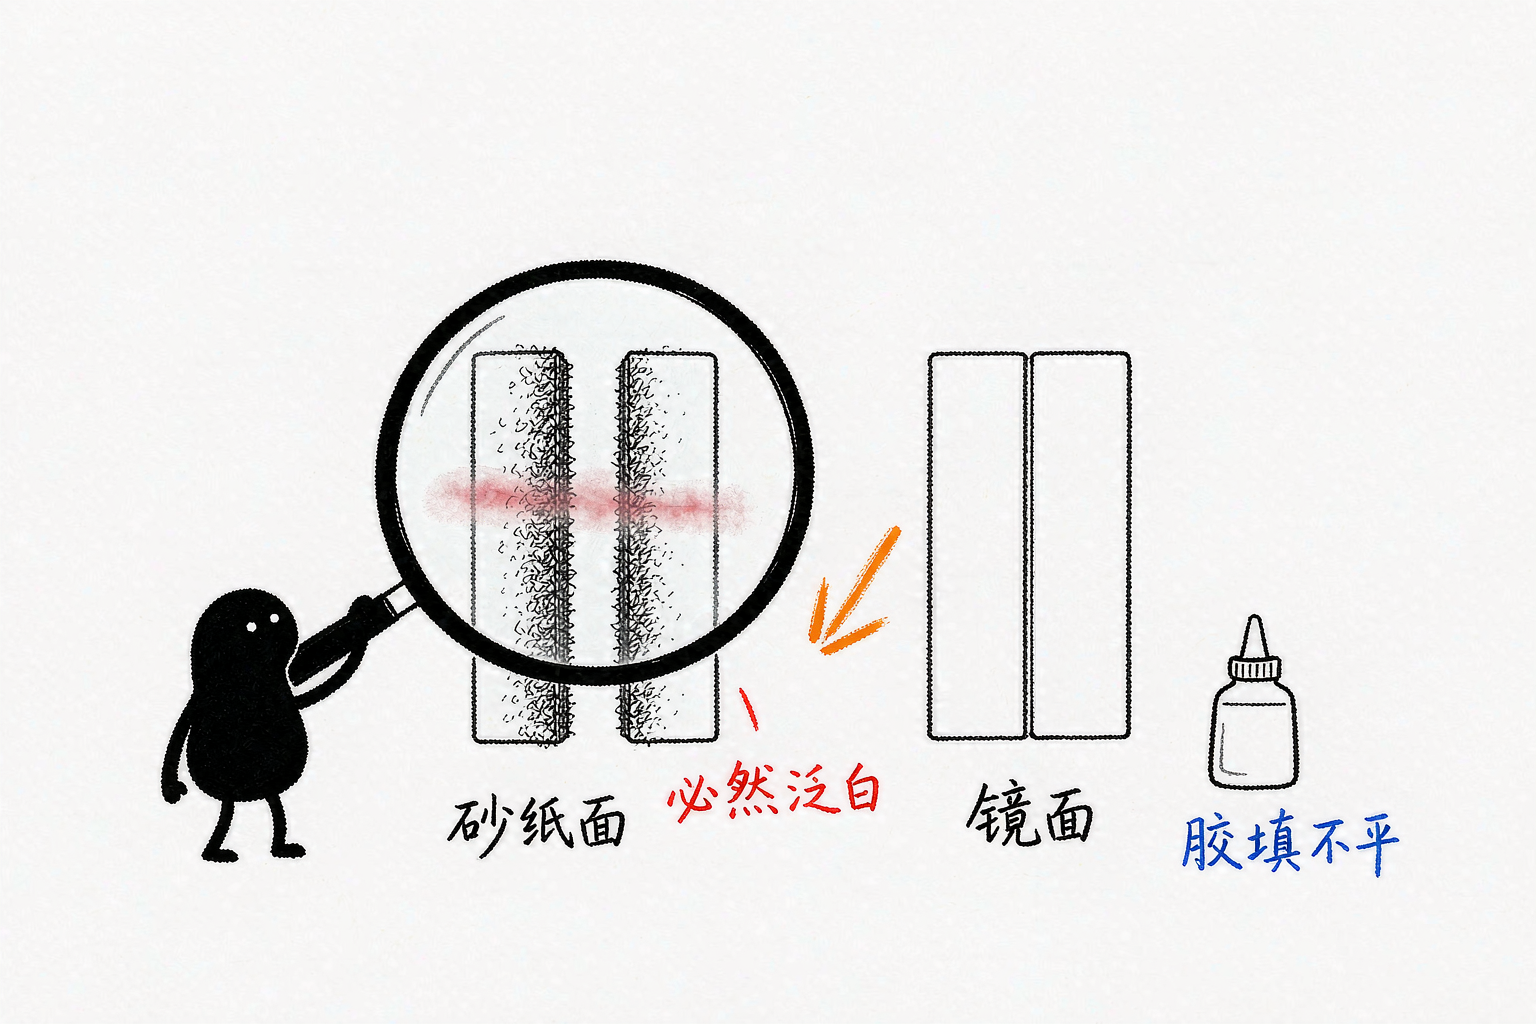
亚克力粘接靠的是溶剂把两面表层轻微溶解、分子链重新缠结,冷却后成为一体。这个机制要求两个面贴合得足够近——越平整光滑,需要溶剂量越少,泛白和应力越小。
所以接头面只有两种合格状态:
- 钻石抛光的镜面。明特 MY 系列单面卧式抛光机加工长度覆盖 1300/1600/3000mm、厚度 1–110mm、斜边 0–60° 可调、进给 0–2000mm/min(据明特官网),MY-1600 适合长件与字牌直边;MYD-1360/1660 双面同时抛光,双边批量件效率更高(据明特官网)。抛到镜面之后,接头面能直接透光,胶一走就化开,用量小、泛白概率低。
- 精切面。CNC 铣削(如 R6 自动换刀机型,据明特官网)留下的精修面,如果一刀切完不进二次修整,纹路浅但仍有刀痕,这类接头通常需要额外的溶剂"化"一遍,风险比镜面高。
不要用砂纸打磨过的面去粘。 砂纸会把亚克力表面撕出微观毛刺,看起来哑光均匀,实际是一层疏松层,胶渗进去后折射率不一致,必然泛白。这一条踩坑最多。
三、清洁:看不见的油才是元凶
亚克力的脱模剂、包装膜背胶、手上的汗脂,都会在表面留一层看不到的膜。
- 撕膜之后不要用手直接摸接头面,指腹的油足够毁掉一条接头。
- 清洁用中性洗涤剂+清水冲洗,再用去离子水或纯净水过一遍,自然晾干或用干净无绒布吸干。
- 不要用含酒精、含氨的清洁剂,溶剂型清洁剂会在亚克力表面引起应力龟裂(craze),这种细纹在粘完受力后才显现。
- 粘接前用气吹走粉尘,别用嘴吹。
四、走胶:靠毛细,不靠挤
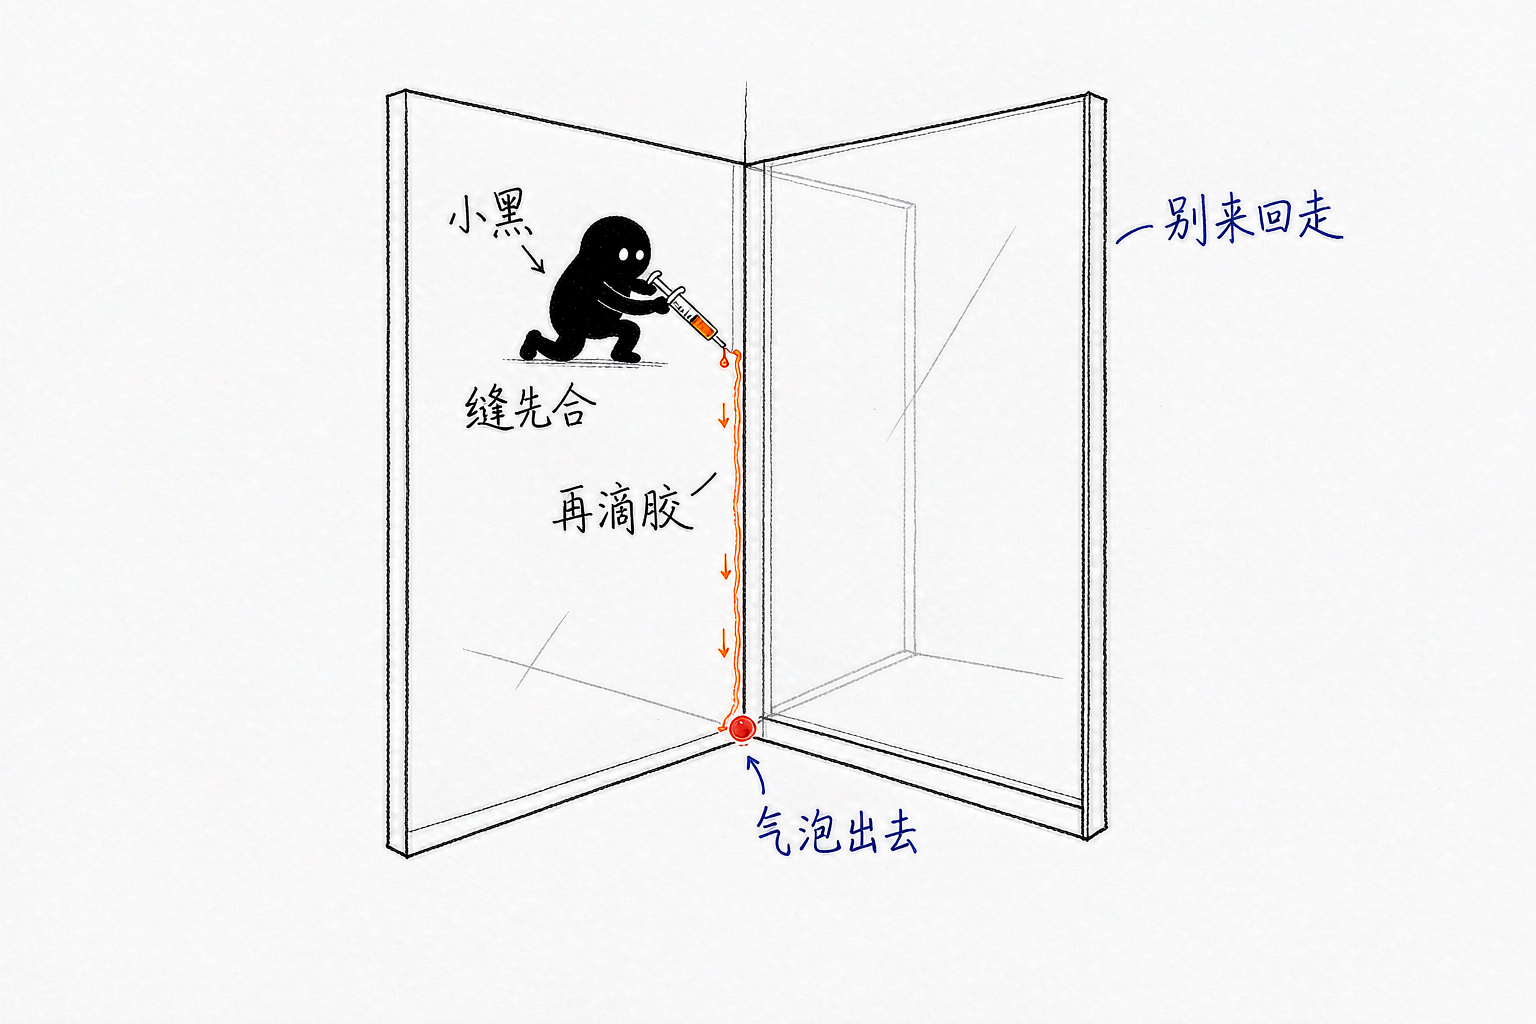
正确的粘接是毛细渗透,不是"涂一层压上去"。
- 两面贴合、用胶带或夹具定位固定好,再从接缝边缘滴胶,让胶自己渗进去。
- 胶量宁少勿多:渗满一条缝需要的胶很少,多余的胶流到立面上会溶解表面,留下永久痕。
- 针头贴住接缝走,匀速,别来回补。来回走会把空气带进去,气泡就是这么来的。
- 溶剂挥发会产生气体,厚板、深缝需要留出排气路径,或者分层多次走胶。
- 压合压力要均匀,局部压太紧会把胶挤空,形成"缺胶区",看着粘上了,一受力就开。
五、应力:粘完不等于能用
亚克力在切削和抛光过程中会积累应力,溶剂渗入会进一步诱发应力释放。
- 粘完的件不要马上受力、不要马上搬抬,尤其是大面积立面和厚板对接。
- 接头处的夹具要在胶完全固化后再拆,提前拆会让接头在"半固化"状态下位移,形成内应力。
- 对高要求的件(水族箱、承重展柜),粘后做去应力处理(恒温退火),能显著降低后期龟裂风险。具体温度和时间按板厚与结构定,建议按材料供应商与设备厂家的工艺建议执行。
六、设备侧:把问题挡在粘接之前
粘接车间最常出现的一个误区是——把粘接当成"最后一道补救工序"。实际上:
- 切割面平整度决定接头缝隙大小。开料阶段用电子开料锯(MS 系列裁切精度 ±0.1mm,据明特官网)下料,毛坯尺寸稳定,后续接头才有基准。
- 抛光质量决定胶的用量。镜面接头用胶少、泛白少、强度高。
- 激光切割的边不适合直接粘。激光切面有轻微锥度和热影响层,直接粘接容易在热影响区开裂,需要先铣或抛。
整条链路串起来是:开料 → 铣削/切割 → 抛光 → 清洁 → 粘接。任何一环偷工,都会在最后一步显形。明特做的是前四环的设备(MS 开料锯、R 系列雕刻机、MC 激光、MY/MYD 抛光机,据明特官网),所以能按"粘接合格"这个终点去倒推前面每一环的公差。
七、两个高频问题
Q:接头泛白,是不是胶水不好? 多数不是。先看接头面:如果是砂纸打磨过、或者铣削后没抛,泛白几乎是必然的——胶渗进粗糙层的微观空隙,折射率改变,看起来就是白雾。换再贵的胶也解决不了界面问题。判断方法很简单:拿两块抛到镜面的同批板材,同样的胶、同样的手法粘一条,如果不泛白,问题就在前道加工。
Q:厚板粘接为什么比薄板难? 三个原因叠加:一是厚板接头面积大,胶渗满需要更长路径,中段容易缺胶;二是厚板残余应力大,溶剂诱发后更容易龟裂;三是厚板固化过程中的收缩量更大,夹具约束不到位就会位移。厚板的做法通常是分层多次走胶、延长夹持时间,必要时做去应力处理,不能照搬薄板的节奏。
按工件结构与接头形式给加工与抛光建议:把板厚、接头形式(对接/搭接/斜接)、是否承重、外观等级发过来,给一份从切割到抛光的接头准备方案。官网:https://www.techmy.cn
本文由明特MINTECH数控原创,专注亚克力加工设备 20 余年。