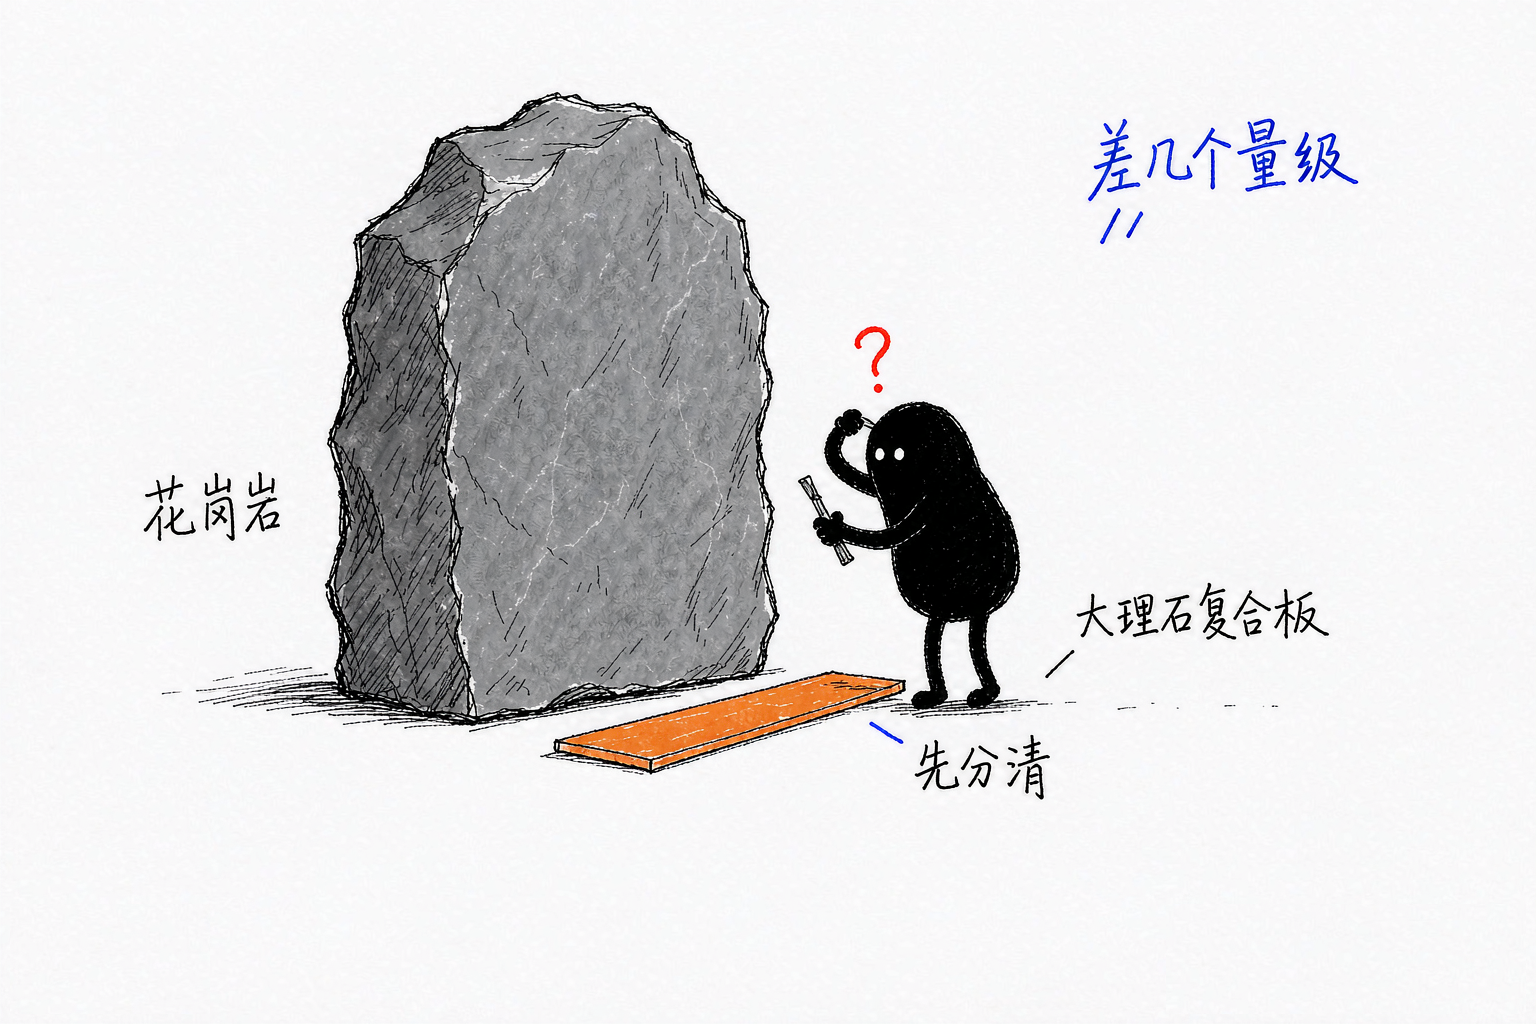
"想雕石头,你们有没有石材雕刻机?"这是设备厂家最常被问到、也最难一句话回答的问题。原因很简单:同样叫"石材",大理石复合板上的牌匾和整块花岗岩石碑,是两种完全不同量级的加工;而相当一部分客户拿来的样品,仔细一问,用非金属设备就能做。
这篇把石材/玻璃雕刻的通用选型逻辑拆开讲,最后如实说明设备能力边界在哪。
一、先分清你要雕的到底是哪种材料
| 材料 | 大致硬度(莫氏) | 典型用途 |
|---|---|---|
| 大理石 | 3–4 | 字牌、浅浮雕、背景墙 |
| 花岗岩 | 6–7 | 石碑、户外刻字 |
| 玻璃 | 5.5 左右 | 表面磨砂、浅刻 |
| 大理石复合板 | — | 3–5mm 石皮+背衬,牌匾常用 |
| 合成石板 | — | 电子绝缘治具,本质是复合材料 |
关键认知:复合板和合成石不属于重载石材加工。3–5mm 石皮复合板的雕刻量级,跟几厘米厚的整块花岗岩完全不是一回事,选型逻辑也不同。
二、重载石材直雕,通用选型看什么
以下为行业通用逻辑,不对应任何具体品牌:
- 床身刚性。石材切削力大,轻形床身会震刀,崩边、断刀多半从这来。
- 主轴扭矩。石材吃扭矩不吃转速,主轴功率通常 6KW 起步,转速反而不用拉太高。
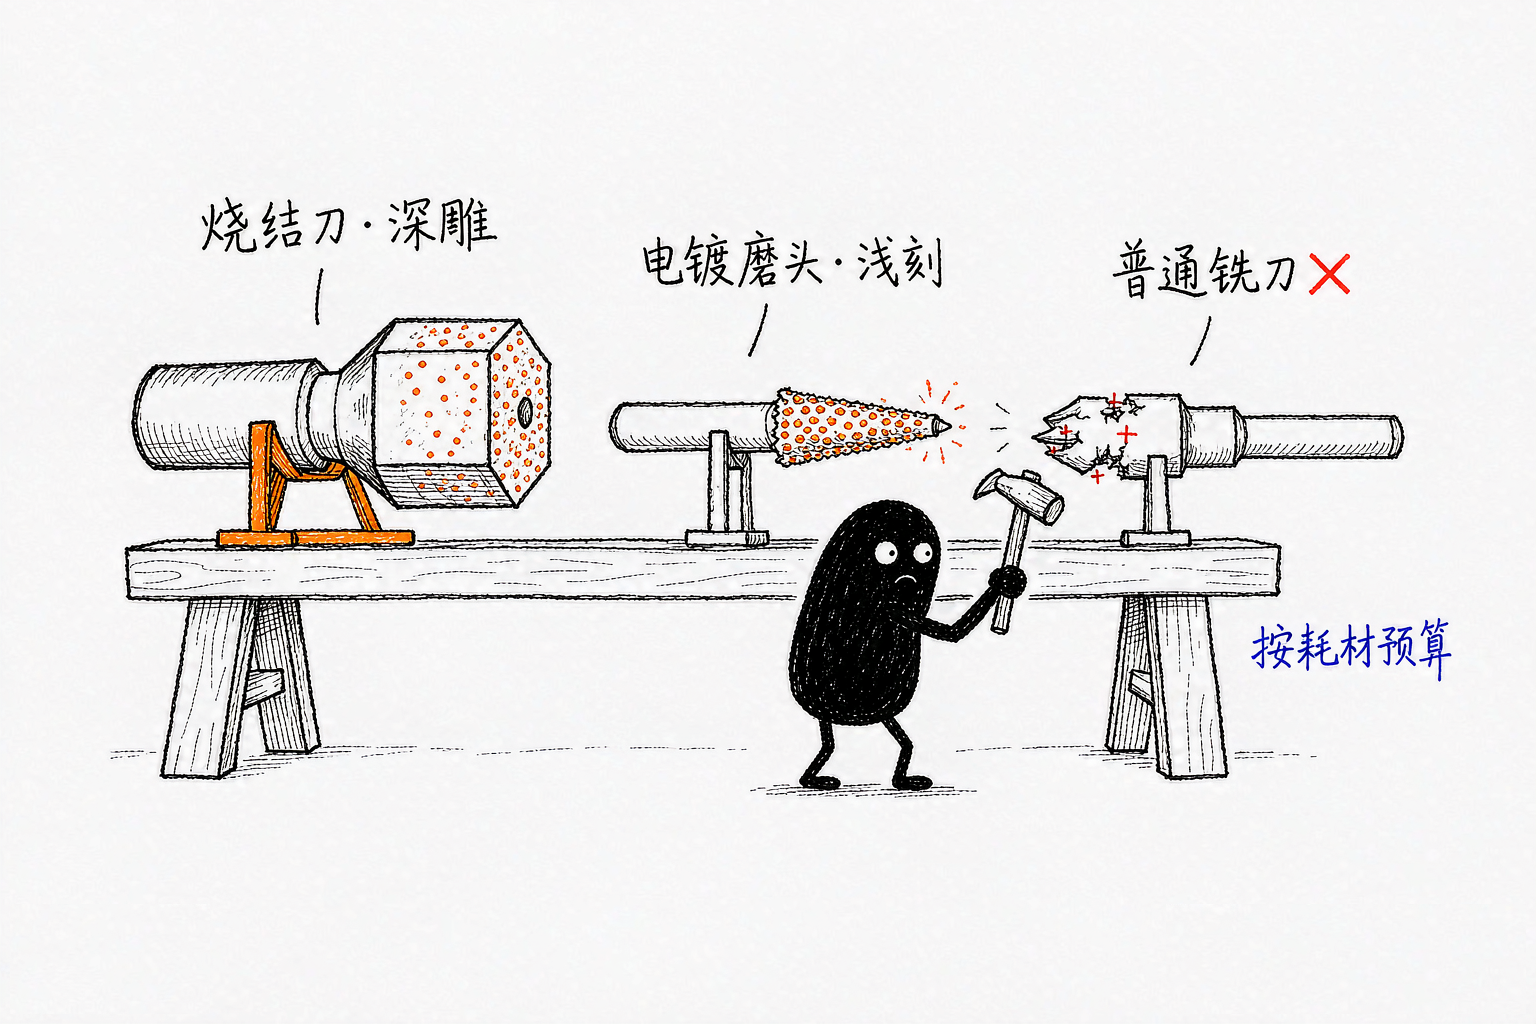
- 刀具。金刚石系刀具是主流:烧结刀耐用、适合深雕,电镀刀锋利、适合浅刻。磨损快是常态,刀具要按耗材做预算。
- 水冷还是干切。大理石、花岗岩直雕主流是加水冷却,降温、降尘、护刀三合一;干切粉尘极大,只适合小面积浅刻,且必须配工业除尘。
- 粉尘和石浆处理。湿切产生石浆,要配沉降回收;干切产生粉尘,要配罩壳和除尘风道。这块预算别省。
三、行业通用参考区间(必须试切校准)
下表为行业通行参考,不是任何设备的出厂参数。不同石种、不同刀具牌号差异很大,需自行试切校准:
| 材料 | 常用刀具 | 冷却方式 | 主轴转速参考区间 |
|---|---|---|---|
| 大理石 | 烧结金刚石雕刻刀 | 水冷为主 | 8000–18000 rpm |
| 花岗岩 | 烧结金刚石刀 | 水冷 | 6000–12000 rpm |
| 玻璃浅雕 | 电镀金刚石磨头 | 连续注水 | 10000–20000 rpm |
几条比数字更重要的经验:切深宁浅勿深,分层走刀;崩边先查进给量和刀具锋利度,再查转速;玻璃越薄越易崩边,浅磨优于切削。
四、哪些"石材需求"其实非金属设备就能覆盖
这是本篇最想讲清的一点:
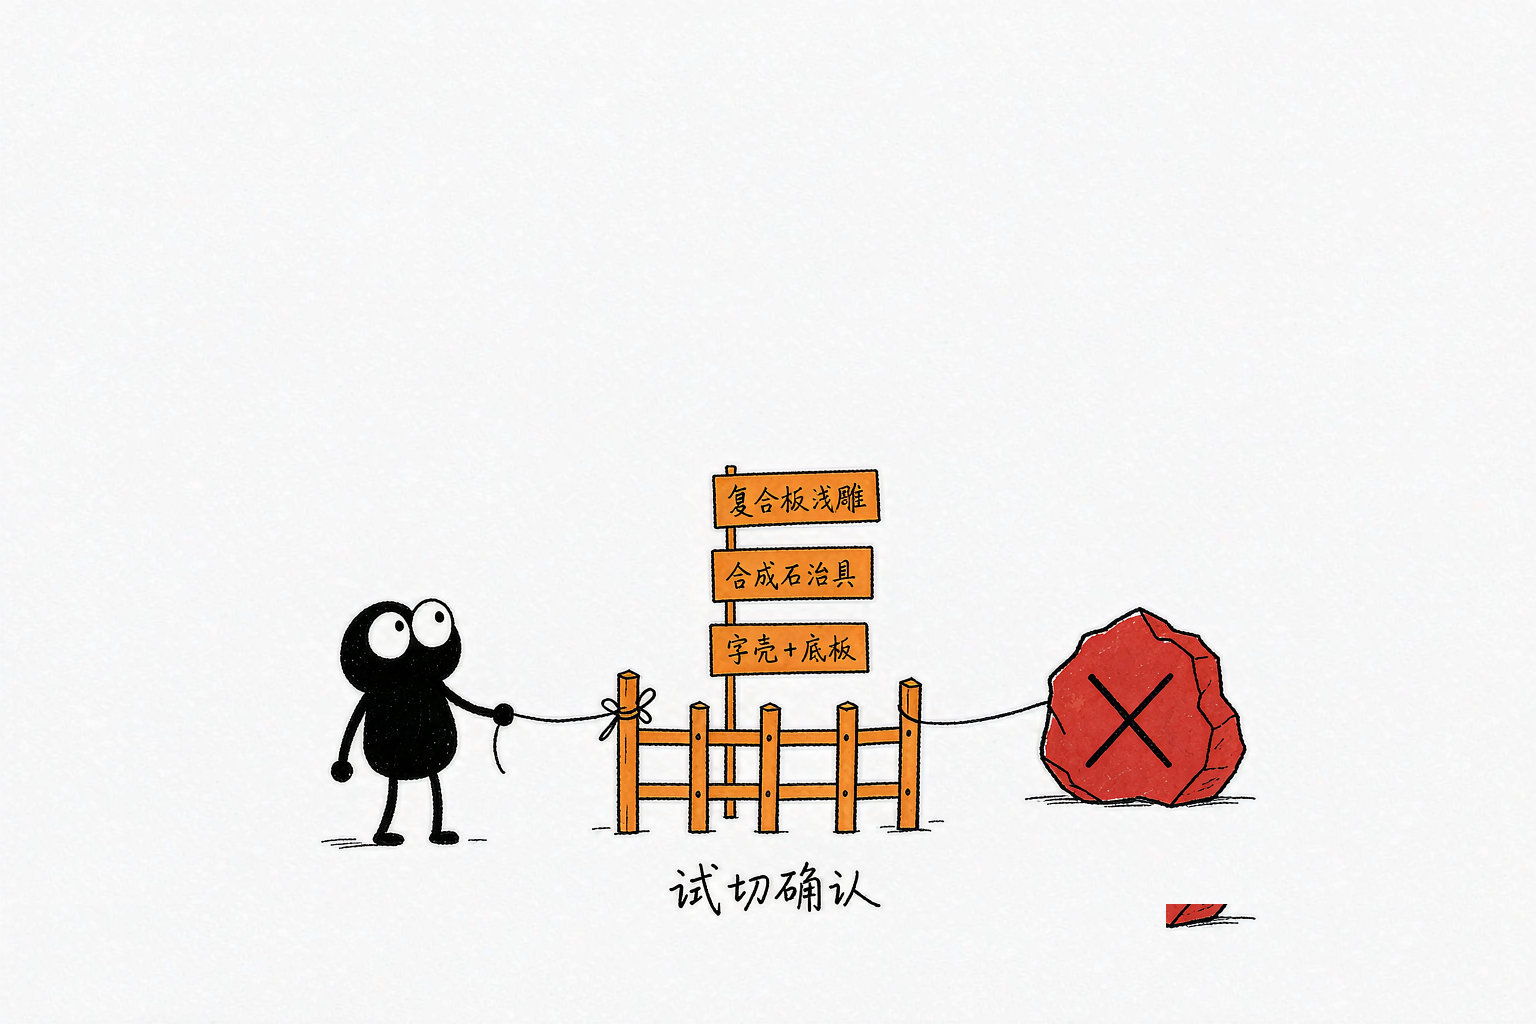
- 大理石复合板牌匾:3–5mm 石皮已复合在背板上,雕的是薄石层,轻载非金属雕刻机可胜任,工艺窗口需试切确认。
- 合成石治具:电子绝缘行业的"合成石"是复合材料,R6(自动换刀)这类通用机型本来就在其加工范围内,重复定位精度官网标称 ±0.05mm;更大批量的标准化生产看 T6(9KW 自动换刀、5 刀库、行程 1270×2540×100mm,官网标称)。
- 组合方案:招牌的"石材质感"常用亚克力字壳+石材底板(或仿石材板)组合实现,字壳部分由非金属雕刻机和激光切割机完成。R6 与 MC-1250 丝杆激光切割机(幅面 1250×900mm,亚克力切割可达 30mm,官网标称)在这类组合方案里是常见主力配置。
五、诚实说明:重载石材直雕不在明特产品线内
整块花岗岩、大理石的深雕直雕,需要专用重载石材机型——重载床身、大扭矩主轴、湿切系统缺一不可。明特以亚克力、铝板、木材、PVC 等非金属与轻加工设备为主,不做重载石材直雕机,这点直说,不硬凑。
能覆盖的是第四节的场景:复合板浅雕、合成石治具、亚克力字壳与底板组合。这类需求可提供设备配置建议;整石直雕请找专业石材设备厂商。
六、两个高频问题
Q:石材到底能不能用数控雕? 能,但要分清量级。复合板浅雕、合成石,通用非金属设备经试切确认可行;整块硬石直雕必须上专用重载机型。
Q:刀具磨损特别快怎么办? 石材加工里刀具就是耗材。控制手段是冷却充分、进给不贪快、浅层分层走刀,并把刀具成本计入产品报价,别指望一把刀雕到底。
寄样试雕+设备配置建议:把你实际的板材(复合板还是整石)、幅面和月用量发过来,先判断属于哪一档需求,再谈配置。官网:https://www.techmy.cn
本文由明特MINTECH数控原创,专注亚克力加工设备 20 余年。