抛光是亚克力成品的最后一道工序,也是最能看出差距的一道。同一个字,别人抛出来清亮透底,你抛出来一层雾、一圈蜡痕,客户验收就卡在这。
很多人下意识觉得是抛光方式不行,但布轮、火焰、钻石三种工艺各有各的脾气,选错了越抛越费。这篇把三种工艺的原理、常见发雾原因和适用场景一次讲清,帮你在选工艺和选设备时少走弯路。
一、先分清:你那个"雾",是谁带来的
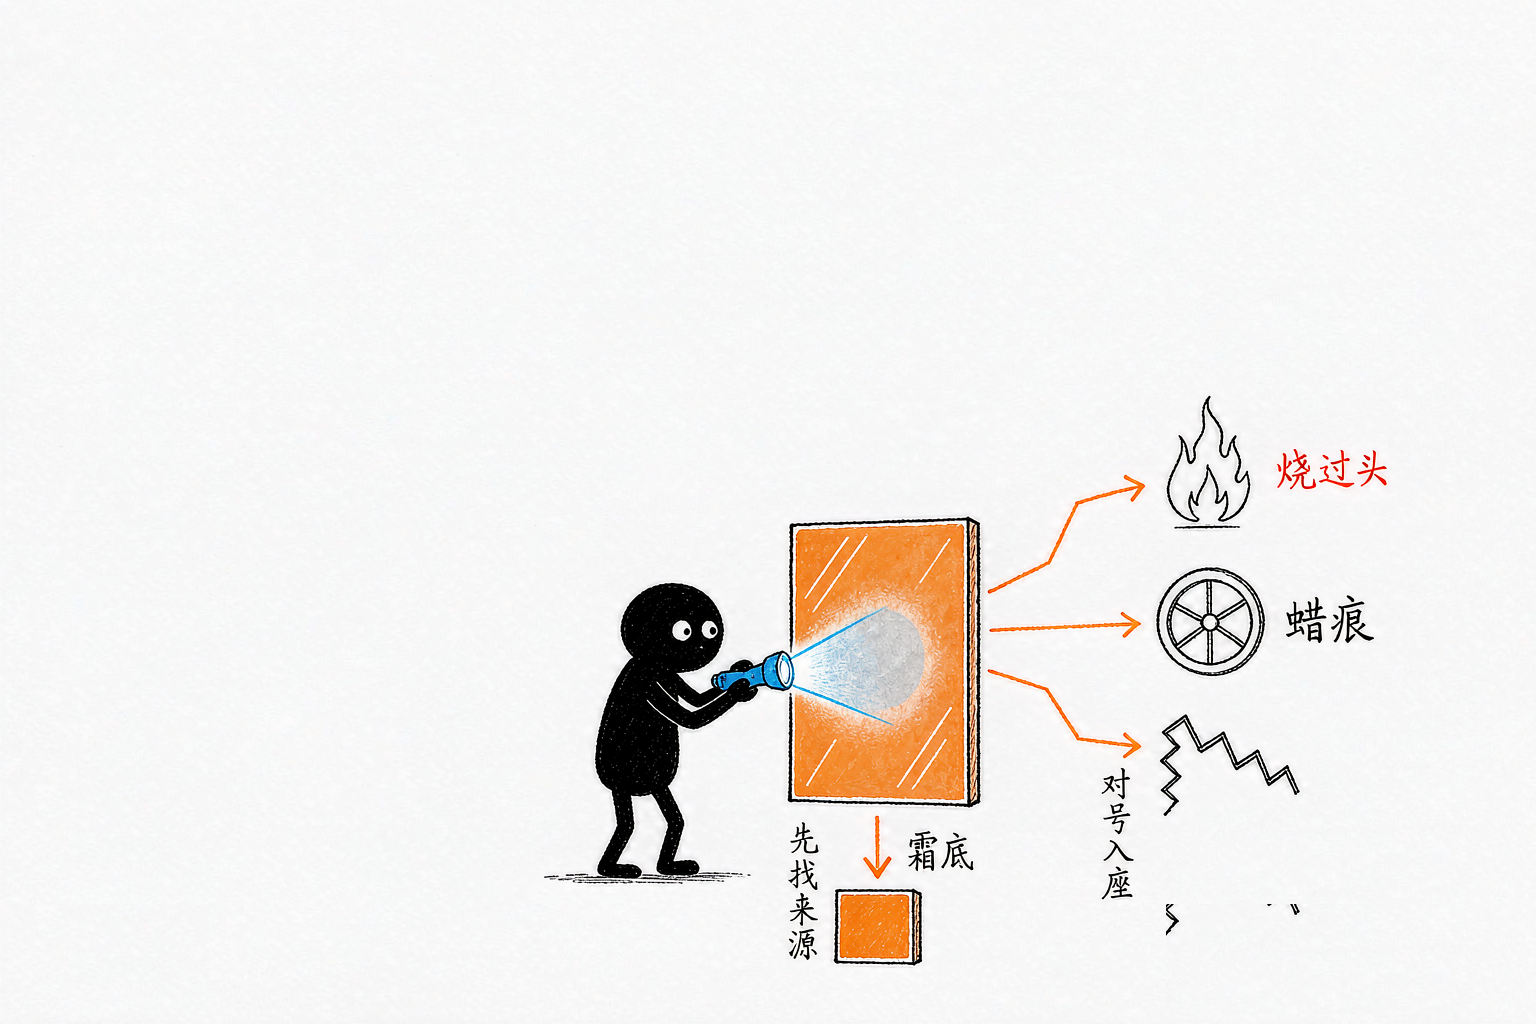
发雾不是一个原因,先对号入座:
- 火焰抛光后发雾、发黄:火焰烧过头了。亚克力表面被高温熔化再凝固,温度或停留时间没控制住,就会留下应力雾甚至淡黄色。
- 布轮抛光后雾蒙蒙:多半是抛光蜡残留和细密划痕叠加,光线在表面漫反射,看起来像蒙了层灰。
- 还没抛就有雾:切割面本身的问题。激光切边自带一层磨砂感的"霜面",铣边有刀纹,这层底子不好,后面怎么抛都费劲。
- 板材本身:浇铸板抛光表现稳定,挤出板内应力大,抛后容易返雾,批量做精品优先浇铸板。
二、三种抛光工艺对比
| 工艺 | 原理 | 优点 | 局限 | 适合 |
|---|---|---|---|---|
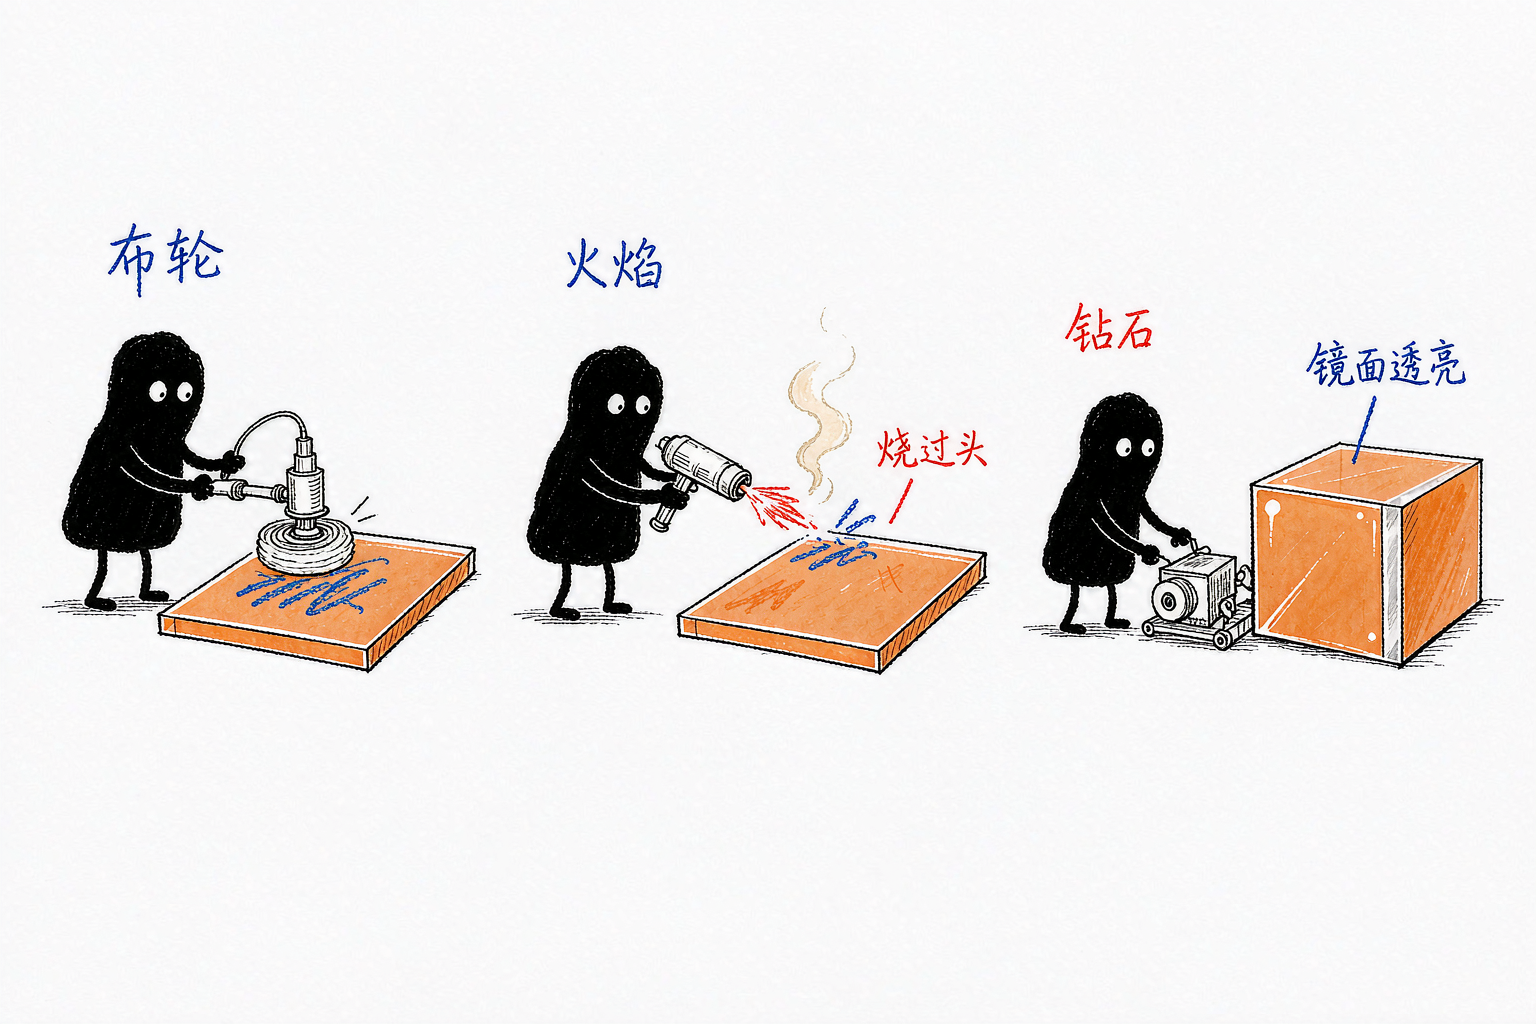
| 布轮 | 布轮加抛光蜡,机械摩擦出亮 | 设备投入低,弧面、内孔都能蹭 | 吃手感,蜡痕难除,边缘易蹭圆 | 小件、修补、异形 |
| 火焰 | 高温火焰快速掠过,表面瞬间熔化再凝固 | 快,设备便宜,专治切割刀纹 | 温度窗口窄,烧过头就发雾发黄 | 直边快速提亮 |
| 钻石 | 钻石刀具直接切削出光面 | 冷切削、无二次受热,镜面透明边,无尘 | 只做直线边,设备投入高于前两者 | 发光字、标牌、批量直线边 |
三种不是替代关系,是分工关系。直线边、要透亮、要批量,钻石抛光优先;内孔、圆弧、零散修补,火焰和布轮仍有位置。
三、火焰和布轮的参考区间(先看这条再抄参数)
下面两个区间是行业通行的做法汇总,不是任何设备的出厂参数——气源、枪嘴、布轮材质、板材牌号都会让合适值偏移,必须自己试抛校准:
- 火焰抛光:行业上常用氢氧焰,火焰匀速掠过切边、单点不停留,靠"快"控制受热量。距离、速度没有万能值,每批板先在废料上试。
- 布轮抛光:转速行业上多在每分钟一两千转的量级,配抛光蜡先粗后细,轮上蜡量宁少勿多——蜡厚了雾更重。
这条原则和热弯一样:区间只能当起点,工艺卡要用自己的试件定。
四、内孔、异形边怎么办
被问得最多的一个。钻石抛光机走直线,内孔、圆弧、异形边它做不了,这点直说。行业上这类位置目前仍靠火焰或布轮手工处理,需要师傅试抛校准。
所以成熟的加工厂往往是搭配:直线边交给钻石抛光机批量走,内孔异形单独手工处理。别指望一种工艺包打天下。
五、直线边批量抛光,为什么优先看钻石工艺
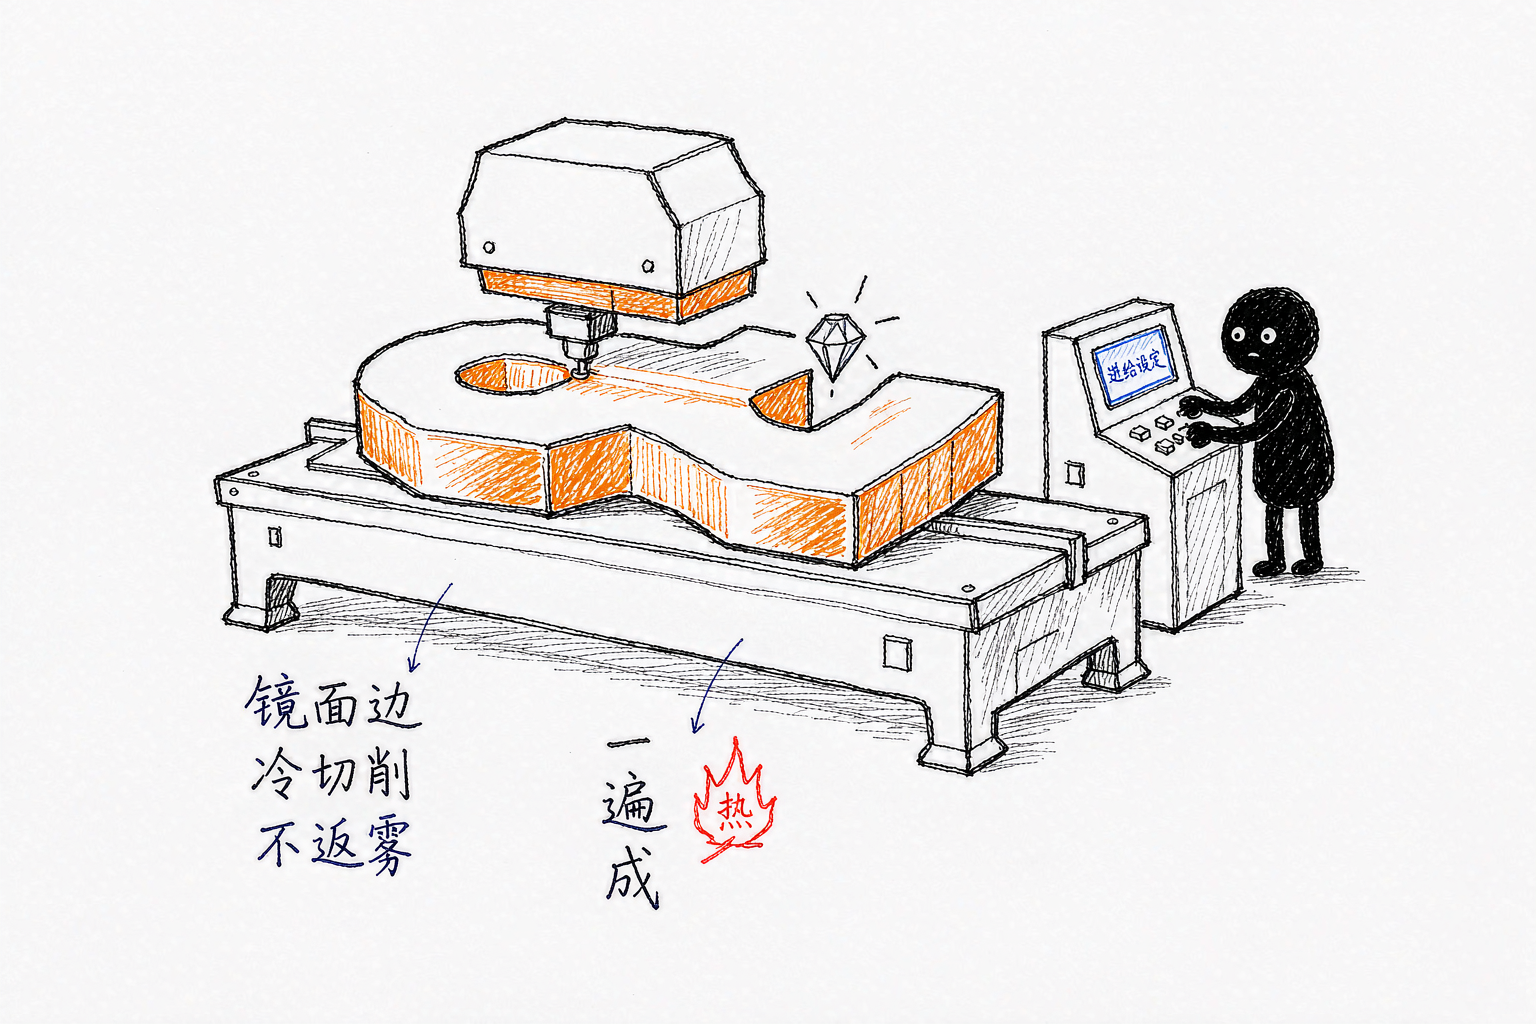
以明特 MY-1600 单面卧式亚克力钻石抛光机为例,官网标称:加工长度 1600mm、适用厚度 1–110mm、斜边 0–60° 可调、进给速度 0–2000mm/min。钻石刀具直接切削形成镜面级透明边,不引入附加热量、不破坏材料分子结构,也就没有火焰抛光"烧过头返雾"的问题,无需二次布轮加工。
适用:亚克力发光字、标识标牌、导光板、精品相框、展架展柜。展柜、水晶工艺品这类需要双边同时抛的批量件,可以看 MYD 双面卧式机型;小件精细抛另有立式机型。选型按工件最大长度和双边需求定,具体以销售确认为准。
六、抛光的上限,一半在前段切割
切边刀纹深、崩边多,抛光量就大,返雾风险也高。前段切割建议用丝杆传动的激光切割机:以明特 MC-1250 为例(幅面 1250×900mm),官网标称亚克力切割厚度可达 30mm、玻璃管功率 100–300W 按板厚选配。切缝窄、热影响区小,切边底子平整,抛光才省。
七、多久能学会
- 火焰、布轮吃手感,靠师傅带,周期因人而异,没法给一个准数。
- 钻石抛光机走数控设定:定好进给、夹好料、走一遍,变量比手工少得多。
设备配套培训分两步:理论培训考核通过方可实操,再由专人带实操直到能独立操作。上手周期跟工件复杂度有关,建议寄样试抛,用自己的工件算工效。
八、两个高频问题
Q:火焰抛光和钻石抛光到底哪个好? 看工件。直线边、要求透亮、批量生产,钻石抛光更稳,不受热不返雾;内孔、异形、偶尔补一件,火焰或布轮就够了。别用预算倒推,用工件形状倒推。
Q:火焰抛完当时挺亮,放几天发雾了? 典型的应力后显。表面被烧过头的位置内应力没释放完,放置过程中慢慢显出来。这种件返抛救不彻底,根子是把受热量控住——或者干脆换冷切削的钻石工艺。
领取《亚克力抛光工艺对比表》+试抛样品:把工件类型(发光字/标牌/展柜)、最大边长、板厚和月用量发过来,按实际工件给一份可试抛的工艺建议。官网:https://www.techmy.cn
本文由明特MINTECH数控原创,专注亚克力加工设备 20 余年。