询过价的老板都有这个疑问:两张配置单长得几乎一样,都写着"1325 雕刻机、伺服驱动",报价却能差出一倍。下意识反应是"有人报价太黑",但更多时候,这两张单子背后的机器,根本不是同一台机器。
这篇文章把一台雕刻机的成本拆开,说清楚贵的钱花在哪、便宜的省在哪,以及哪些配置能省、哪些千万不能省。
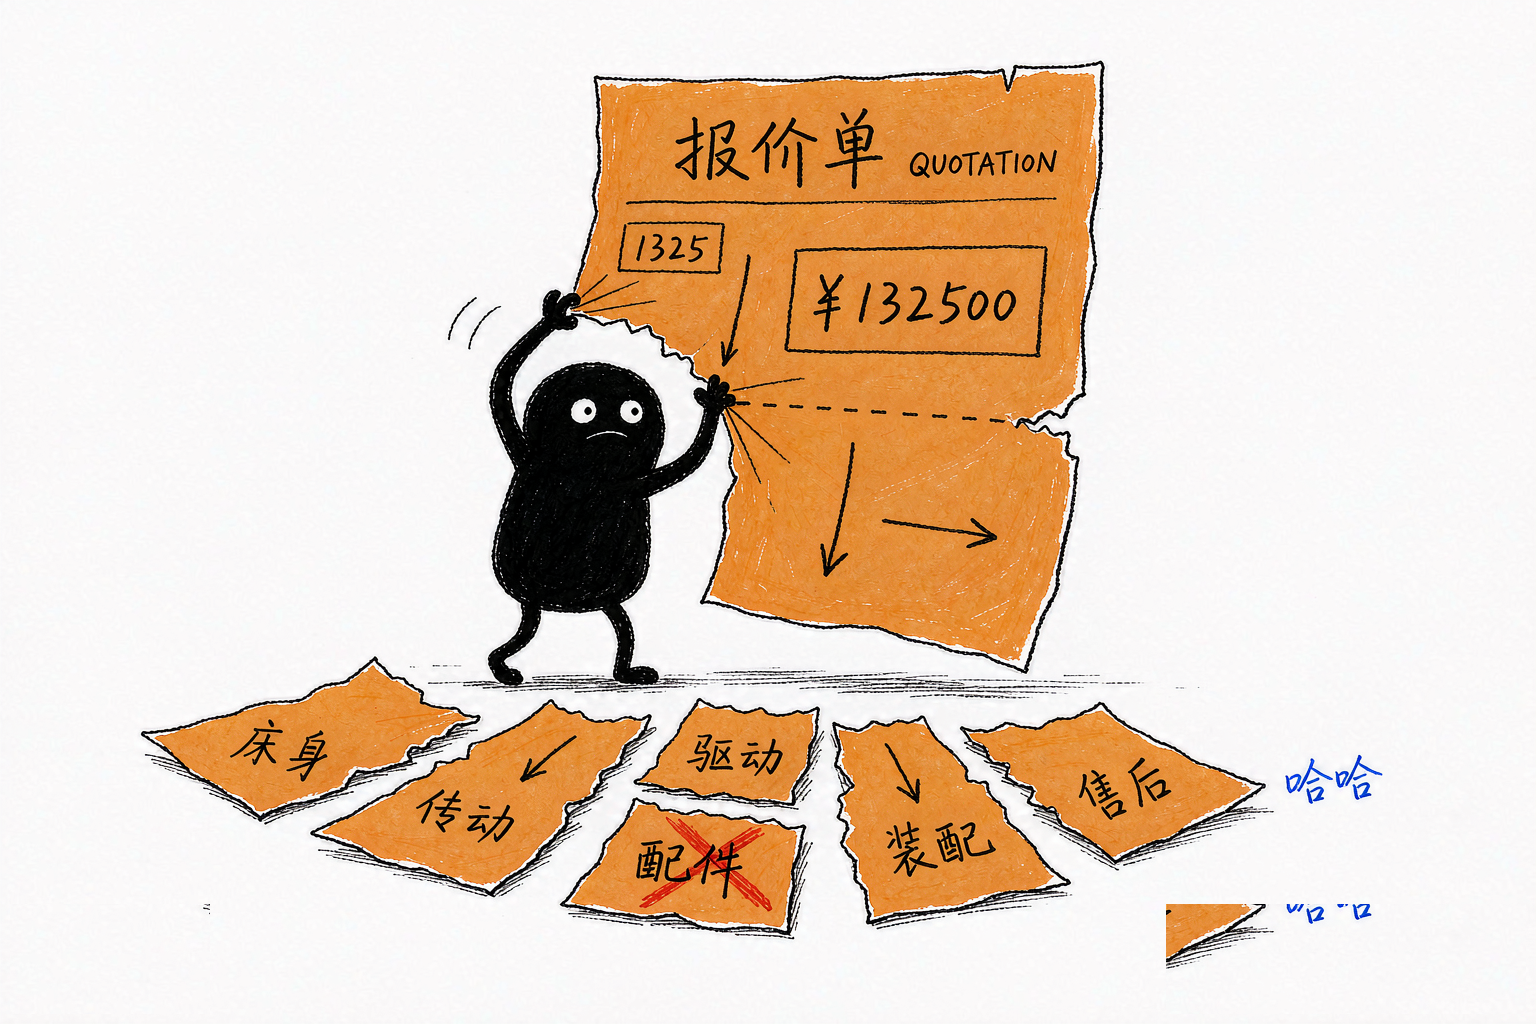
一、一台雕刻机的钱,花在六个地方
1. 床身和结构件。 这是整机成本的底盘。行业通行的做法是重型床身——钢管焊接后做高温时效处理,消除焊接应力,再上龙门铣精加工,这一套下来料和工时都不便宜。低价机常见的做法是轻型型材拼接或薄板焊接,省掉时效和精加工工序,新机看着没差别,用一两年刚性下降,精度跟着往下掉。明特的做法是钢管焊接+高温时效+精密龙门铣(官网工艺说明)。
2. 传动系统。 丝杆和齿条是两条路线:丝杆精度高、制造成本高;齿条适合长行程、成本低,但精度保持性普遍弱一些。同样标"±0.05mm",出厂时能做到和用两年后还能做到,是两回事。
3. 驱动电机。 伺服和步进的差价,体现在高速运行不丢步、长时间连续工作不发热失控。批量生产的厂子,这块的差价很快会从废品率里赚回来。
4. 核心配件的品牌。 全系列采用台湾 TBI 导轨丝杆、日本三菱伺服驱动等品牌标准件(官网配置)。品牌件和杂牌件的差价其实不大,但决定了寿命,也决定了坏了以后配件好不好买。
5. 装配调校。 同样的零件,装出来的机器可以差一个档次。刮研、精度补偿、整机跑合,这些工时在报价里看不出来,但在使用里能感觉到。
6. 售后成本。 有没有专人对接、配件是不是厂家直供、出问题响应多快,这些都是要养人的成本,也都会体现在报价里。
二、低价机一般在哪省钱
把上面的清单反过来看,就是低价机的省钱点:床身减料、省掉时效处理;齿条替丝杆;步进替伺服;主轴功率和轴承缩水;配件换无名杂牌;装配调校能省则省;售后没有专人。
单看每一项,新机都能开机、能切东西。叠在一起,就是"报价差一倍"的来源。
三、哪些配置能省,哪些不能省
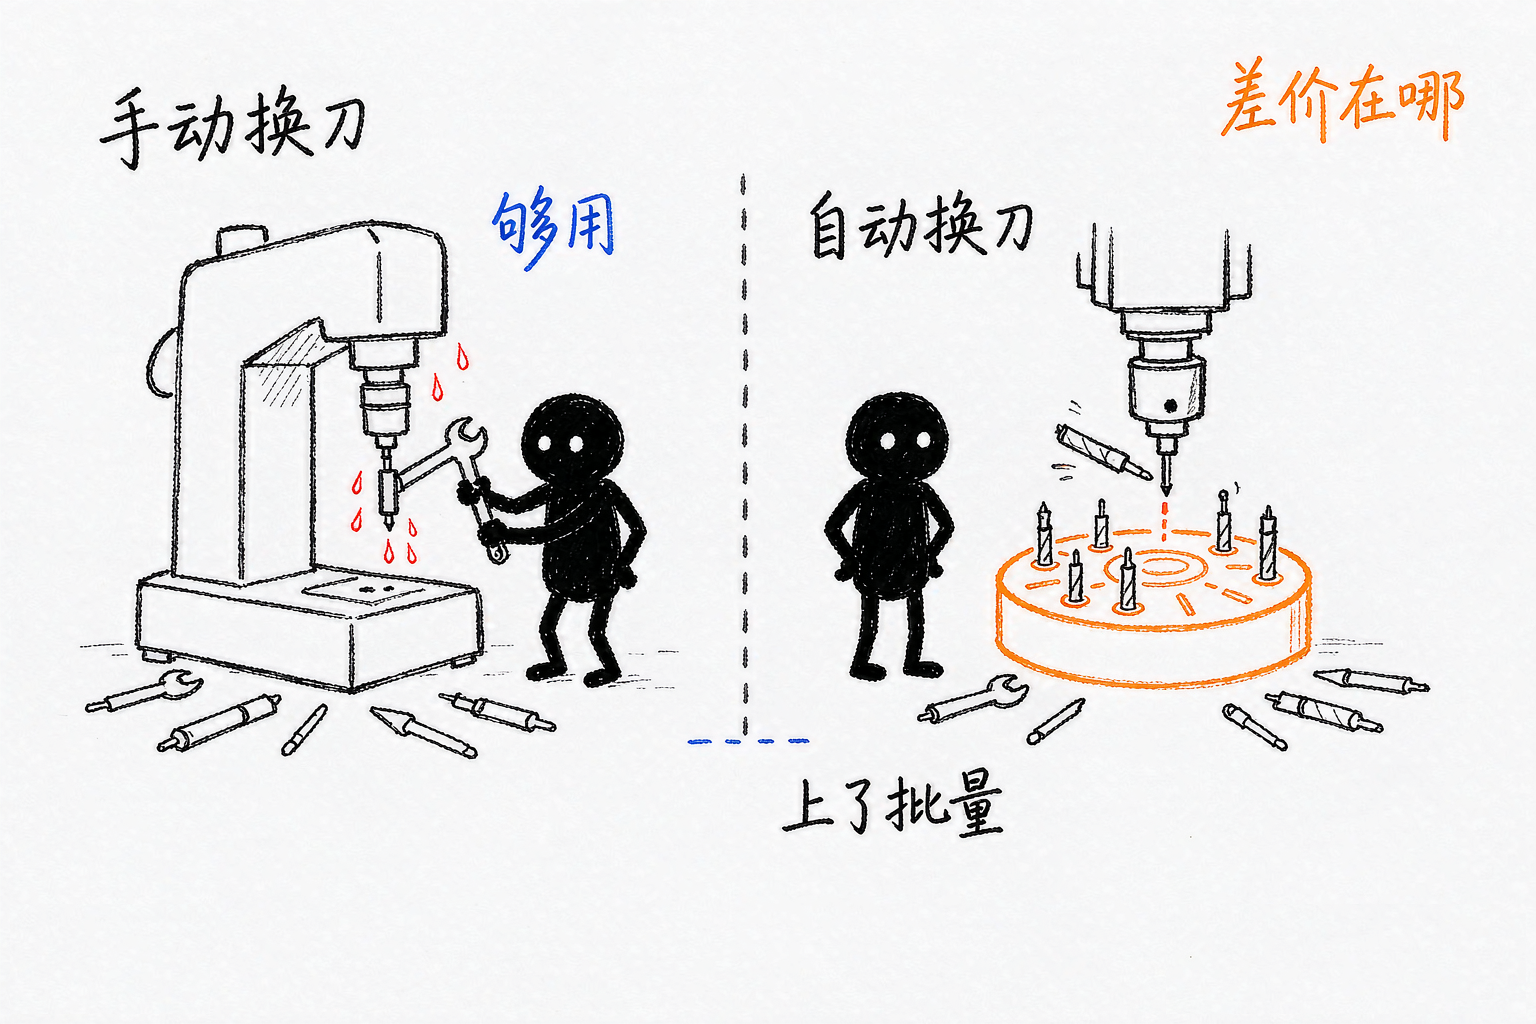
能省的: 行程和配置按实际工件买,不用一步到位。举个典型例子——R3 是手动换刀,R6 是经济型自动换刀(官网产品线),两者差价主要就在换刀机构上。小批量多品种,手动换刀完全够用;批量发光字上了量,自动换刀省下来的人工才值回差价。按需选,而不是按面子选。
不能省的: 床身刚性、传动和驱动这一整套、主轴、售后。以明特 V6 为例,行程 1270×2540×100mm,做到的是 0.01mm 级定位精度(官网标称),贵就贵在床身、传动、装配这一整条链路上——精度是整套系统的结果,单独换哪个件都补不回来。
激光机同理。MC-1250 丝杆激光切割机(幅面 1250×900mm)用日本三菱伺服加台湾 TBI 丝杆,玻璃管功率 100–300W 按板厚选配(官网标称),亚克力切割厚度可达 30mm。伺服加丝杆这套是成本大头,也是精度能长期保持的原因。
四、怎么防止买完加价
四条实操建议:
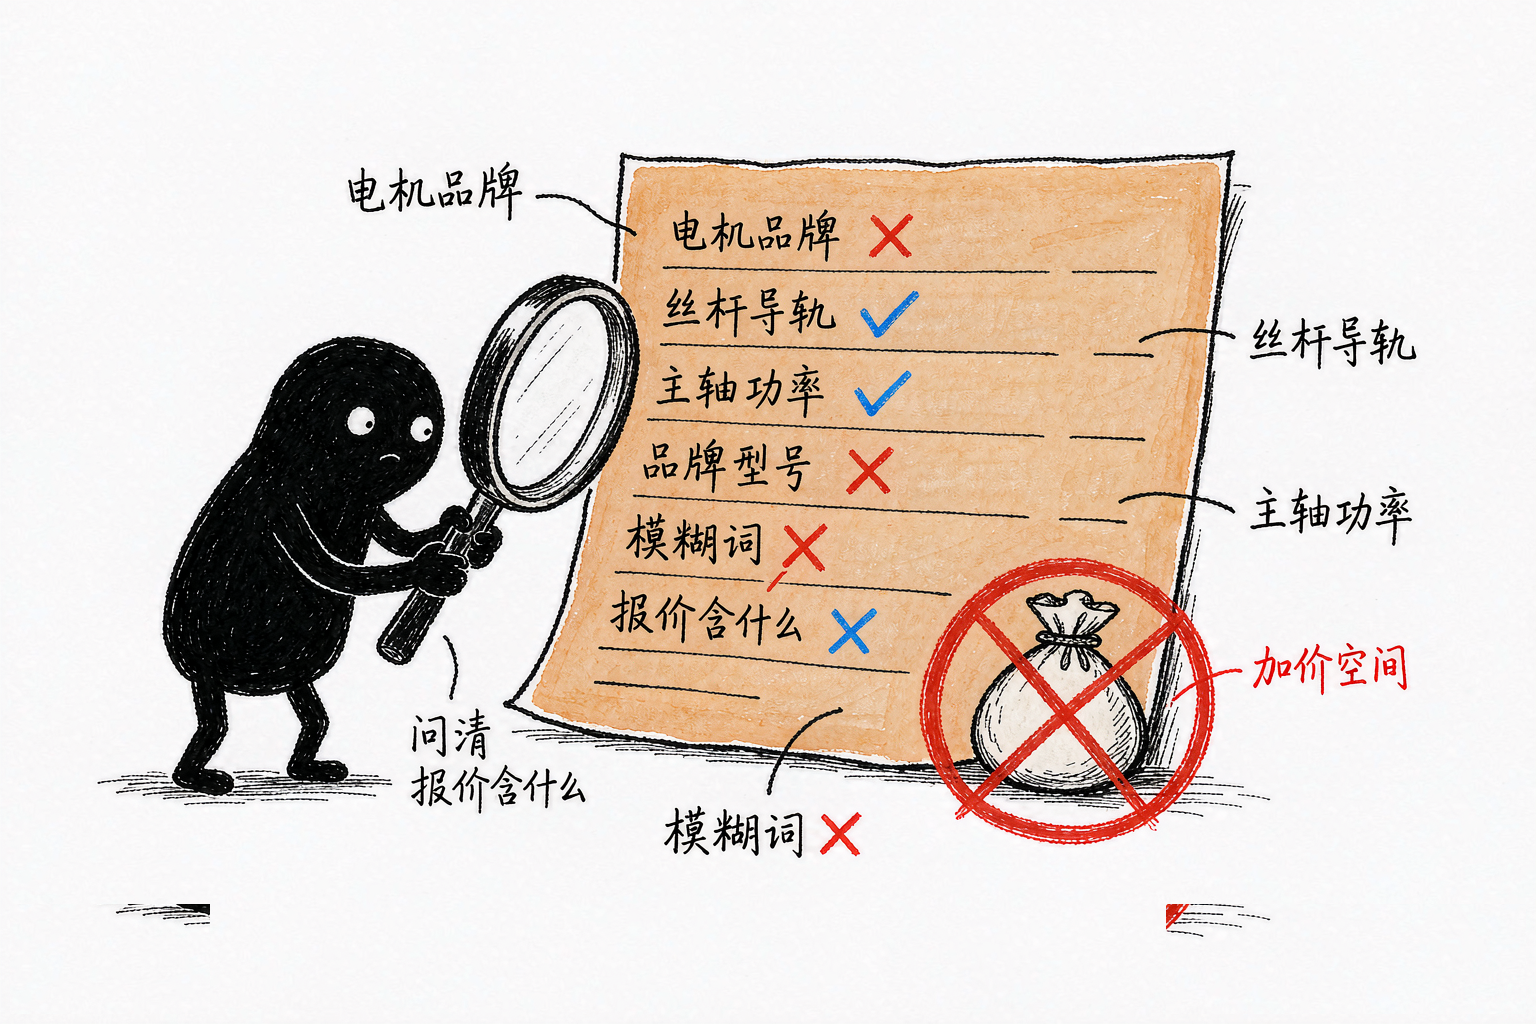
- 配置单写清品牌和型号。 "伺服电机""丝杆传动"是模糊词,要写清电机品牌、丝杆导轨品牌、主轴功率、操作系统,白纸黑字。
- 问清报价含什么。 运输、安装调试、操作培训、随机刀具附件、发票,一项项确认,避免到货后再加钱。
- 核实是不是源头工厂。 自有产能和贴牌转手,价格结构和售后责任完全不同。
- 问配件的后续供应。 关键配件厂家直供、市场流通性好,几年后的维修成本才可控。
五、一个真实的例子
北美代理商 Mr.Brown,起初采购时在价格博弈后选了低价仿品。一年后低价机器故障频发、厂家没有响应,设备只能作废,他回头找到原厂,当天询价、当天下单——2 台 MC1250-150W 加 3 台 MC2500-300W 激光机(知识库客户案例)。
这笔账很好算:低价省下的差价,用维修、停工和重新采购的成本,加倍还了回去。
写在最后
报价差一倍,多数时候不是谁黑,而是成本构成根本不同。拿到报价单,先拆床身、传动、驱动、配件、装配、售后这六块,再看哪些钱省得值、哪些省不得。
免费获取《设备成本构成拆解表》+透明报价单:把你的加工材料、幅面需求和月产量发过来,按实际工件给一份逐项可查的配置报价。官网:https://www.techmy.cn
本文由明特MINTECH数控原创,专注亚克力加工设备 20 余年。