"能不能买一台,亚克力、铝板、木头都干了?"这是采购谈单时被问得最多的问题之一。答案不是简单的能或不能,而是:能多用,但"通吃"有边界。把边界划清楚,才知道这笔钱省得值不值。
一、为什么"能多用":三种材料要的东西不一样
同一台数控雕刻机,主轴带着刀具转,亚克力能铣、铝板能铣、木头也能铣,原理上没问题。但三种材料对设备的要求完全不同:
| 材料 | 加工难点 | 对设备的要求 |
|---|---|---|
| 亚克力 | 熔胶、粘刀、切面发雾 | 转速高、排屑顺畅 |
| 铝板 | 粘刀、发热、让刀 | 刚性好、主轴功率大、冷却到位 |
| 木材 | 毛边、粉尘、纤维撕裂 | 除尘到位、转速进给匹配 |
所以"一机多用"的关键不是有没有这个功能,而是这台机器的刚性、主轴、传动系统,当初按哪一种材料为主来设计。按亚克力标准设计的机器去啃厚铝板,效率和质量都会打折扣;反过来,按铝板标准设计的机器干亚克力通常没问题,只是多花的性能冗余用在了用不到的地方。
二、边界在哪:看材料组合选机型
以官网标称参数为依据,产品线里的对应关系大致是:
| 材料组合 | 对应机型 | 官网标称关键参数 |
|---|---|---|
| 亚克力、工程塑料、木艺文创为主,小批量多工序 | R6(自动换刀) | 行程 1300×2500×60mm;重复定位精度 ±0.05mm |
| 亚克力+铝板+电木,批量量产 | T6(9KW 自动换刀、5 刀库) | 行程 1270×2540×100mm;±0.05mm;风冷、重载台面 |
| 铝合金精密件、治具类 | V6 加工中心 | 行程 1270×2540×100mm;精度 0.01mm;9KW 主轴 |
| 非金属板材精切(含厚至 30mm 亚克力) | MC-1250 激光切割机 | 幅面 1250×900mm;玻璃管功率 100–300W |
两个常被问到的边界,直接说清:
激光机切不切铝板? MC 系列是玻璃管 CO₂ 激光,官网列的适用材料是亚克力、塑胶、电子绝缘材料、木板、薄膜皮料,不在金属切割产品线上。铝板请走雕刻机路线(T6/V6),这是工艺路线问题,不是设备能力问题。
R6 能不能干铝板? R6 的定位是亚克力、工程塑料、广告标识、木艺文创方向的通用机型。偶尔处理薄铝件可以寄样试切验证;但以铝板为主力材料的产线,建议直接看 T6 或 V6,主轴功率和床身刚性不是一个量级。
三、换材料要折腾多久
换刀本身不是事:R6、T6 都是自动换刀,刀库把刀换完,人不用动手。真正的折腾在三件事上:重新装夹压板、重新对刀分中、换一套工艺参数。
这里没有通用的时间数字——工件大小、批料数量、装夹方式不同,耗时差异很大,需按实际工件试切确认。但有一条是硬规矩:换材料必须重定参数,亚克力的转速进给绝不能直接套到铝板上,轻则毛边粘刀,重则断刀伤件。
四、精度会不会打折
机床精度是机床自己的事:R6/T6 的重复定位精度官网标称 ±0.05mm,V6 标称 0.01mm,这些数字取决于导轨、丝杆、伺服系统(采用日本三菱伺服加台湾 TBI 传动),跟今天切亚克力还是明天切铝板没有关系。
换材料后"感觉精度变差了",十有八九是三件事:参数没重定、装夹没压稳、刀具选型不对。先把这三项排掉,再谈机床。
五、省的钱值不值得
一机多用省的是"少买一台专机"的钱;代价是非主力材料的活占比升高时,主力产线要停下来换装调参。判断标准很简单:
- 主力是亚克力/木艺(约七成以上),铝板只是搭着做 → 一台 T6 这类工业级机型基本覆盖,划算;
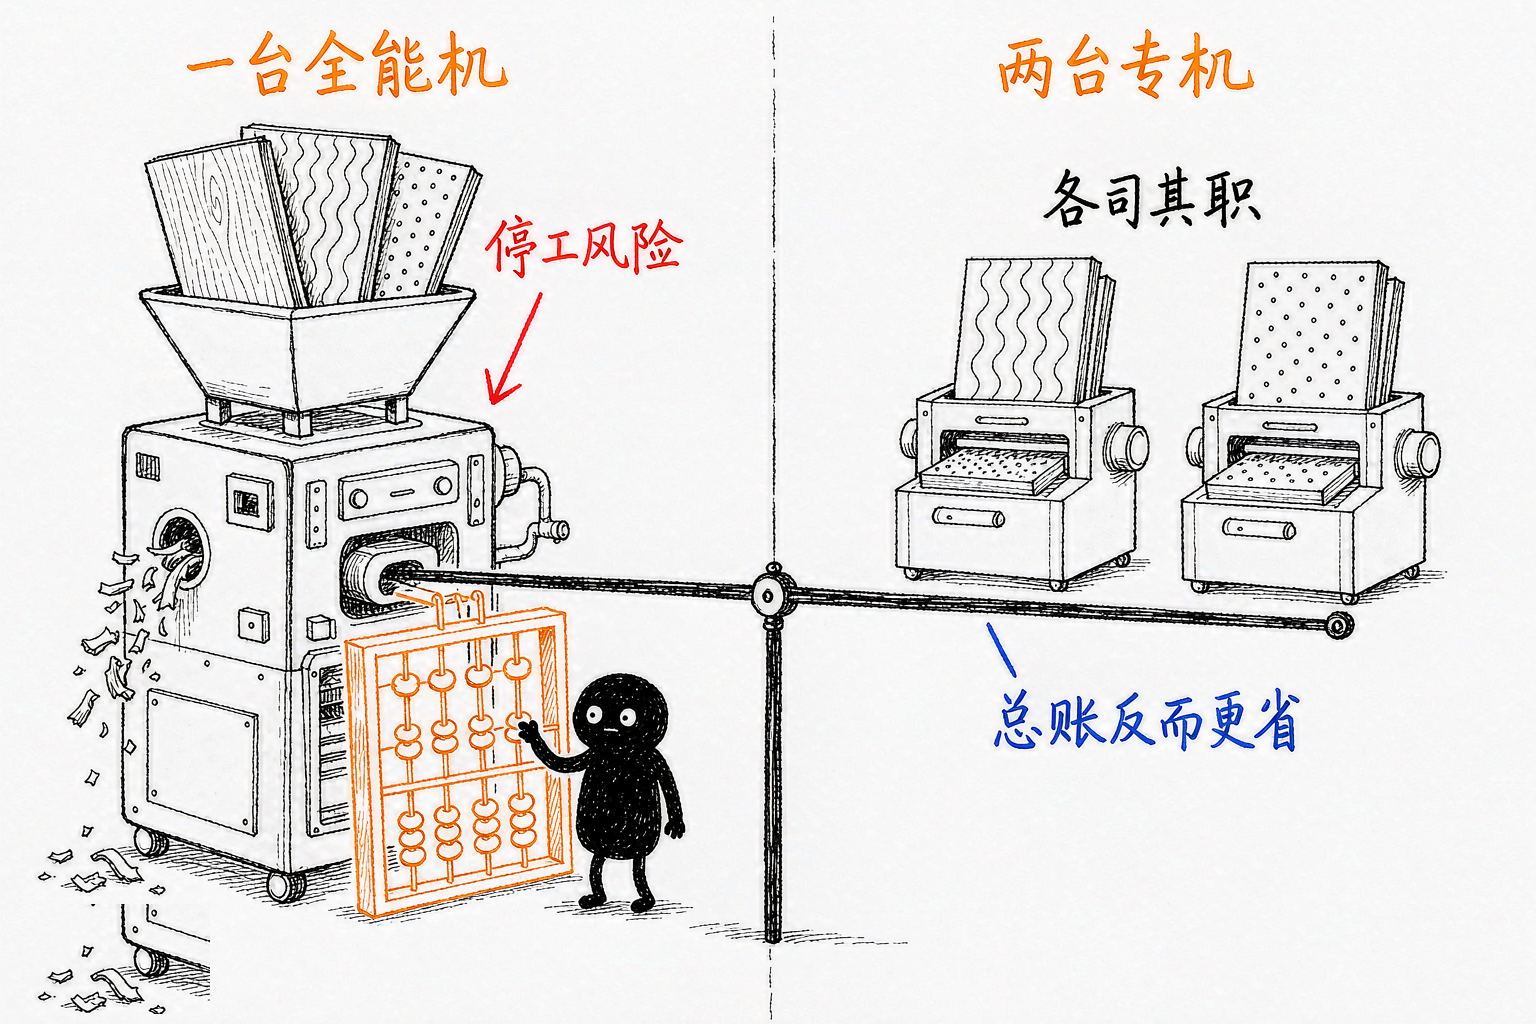
- 亚克力加工和铝加工两边都是批量主力 → 切割交给 MC-1250 激光(厚至 30mm 亚克力),铝件交给 T6/V6,两台各司其职,总账反而更省;
- 预算只够一台,又什么都想干 → 先寄样试切,看实际工件在同台设备上的表现再定。
北美代理商 Mr.Brown 的经历是个参照:当初为省钱选了低价仿品,一年后设备频发故障、厂家无响应,整批作废;回头找到明特(MINTECH)当天询价当天下单。一机多用省下的是采购差价,押上的是停工风险——这笔账要一起算。
六、两个高频问题
Q:一台设备白天切亚克力、晚上切铝板,可行吗? 工艺上可行,T6 的定位就是亚克力、铝板、电木方向的批量量产。前提是两套参数、两套装夹方案都提前试切定型,而不是现场凭手感调。
Q:木材粉尘大,会不会影响机床精度? 粉尘影响的是导轨丝杆寿命,不是精度本身。加工木材类材料要配好除尘,日常保养按规程做;选型时可以直接向厂家要保养清单。
寄样试切 + 多材料加工方案:把你的亚克力、铝板、木材样品(注明板厚和月用量)寄过来,按实际工件给出机型建议和可试切的起始参数——两个材料的活在一台设备上能不能兼容,试过再定。官网:https://www.techmy.cn
本文由明特MINTECH数控原创,专注亚克力加工设备 20 余年。