一把刀该用到什么时候?很多车间的答案是"用到断为止"——这个习惯一年多花不少钱。换刀不靠日历、不靠感觉,靠四个明确信号。本文讲清怎么判断刀钝、什么材料配什么刀、磨刀和换新怎么算账,以及标准换刀流程。
刀钝了还硬干,代价不小
刀具是雕刻机上换得最勤的耗材。刀钝了继续干:亚克力切面发雾发黄,镜面活变成返工抛光;铝板、密度板毛刺变多,去毛刺工时蹭蹭涨;更严重的是让刀导致尺寸漂移,整批工件超差报废。广告发光字边缘起毛刺被客户挑刺,一大半原因就在刀上。
四个信号,出现任何一个就该检查刀具
一、看切面。 亚克力切面从透亮变发白、发雾,出现细密纹路,说明刃口已经钝了。
二、摸边缘。 毛刺突然变多变大,MDF、铝板切完刮手,是刀具磨损最直接的表现。
三、听声音。 切削声从均匀的"沙沙"声变成尖啸或发闷,和平时明显不同,先停机看刀。
四、量尺寸。 同一程序出来的工件尺寸漂了、深度变浅了,多半是刀具磨损后"让刀"了。
判断刀钝的实操信号:
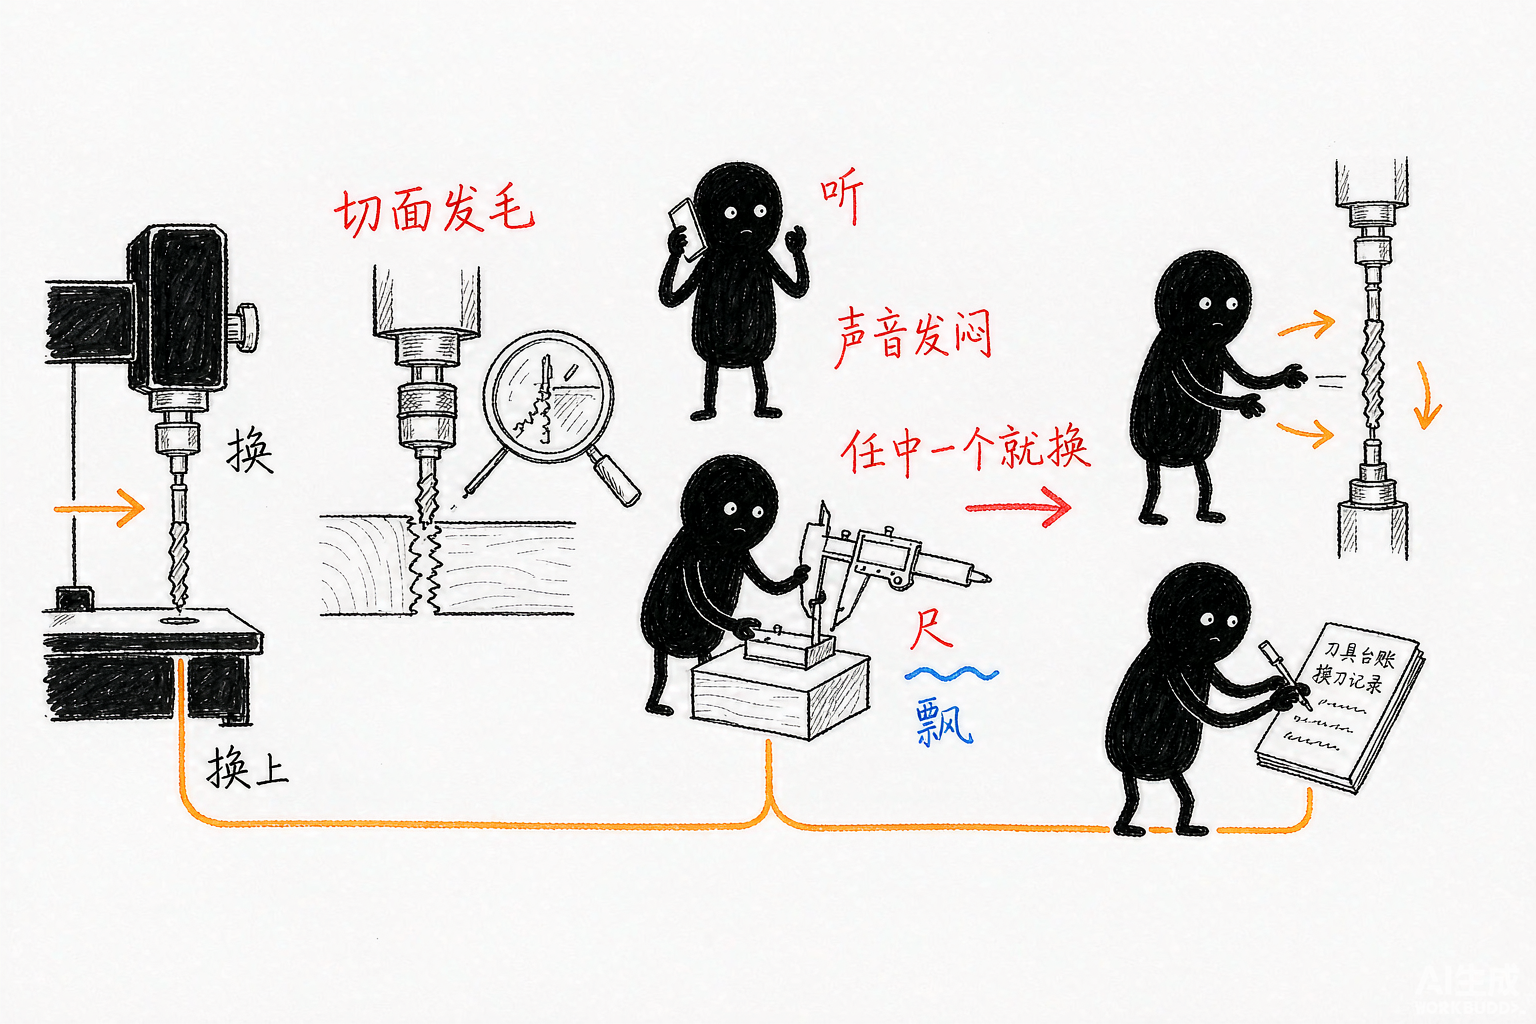
一句话总结:换刀看信号,不看天数。 同一把刀切亚克力薄板和切玻纤板,寿命差好几倍,按天数换刀要么浪费要么出事。
什么材料配什么刀
配刀配对,刀具寿命和切面质量都上台阶。常规配法如下:
| 材料 | 常配刀型 | 为什么 |
|---|---|---|
| 亚克力 | 单刃/双刃螺旋铣刀 | 排屑顺畅,切面透亮 |
| 工程塑料(ABS/PC/POM/PVC) | 单刃螺旋刀 | 容屑槽大,防粘刀熔屑 |
| 绝缘板(FR4/电木/合成石) | 硬质合金刀、涂层刀 | 材料磨蚀性强,普通刀寿命短 |
| 铝板、铜 | 铝用单刃刀(大前角) | 排屑快、防粘刀,切面亮 |
| 玻纤、碳纤复合材料 | 金刚石涂层刀 | 纤维磨蚀极强,普通刀扛不住 |
| MDF、实木 | 双刃螺旋刀 | 性价比高,效率够用 |
一把材料一把刀,错配就崩边:
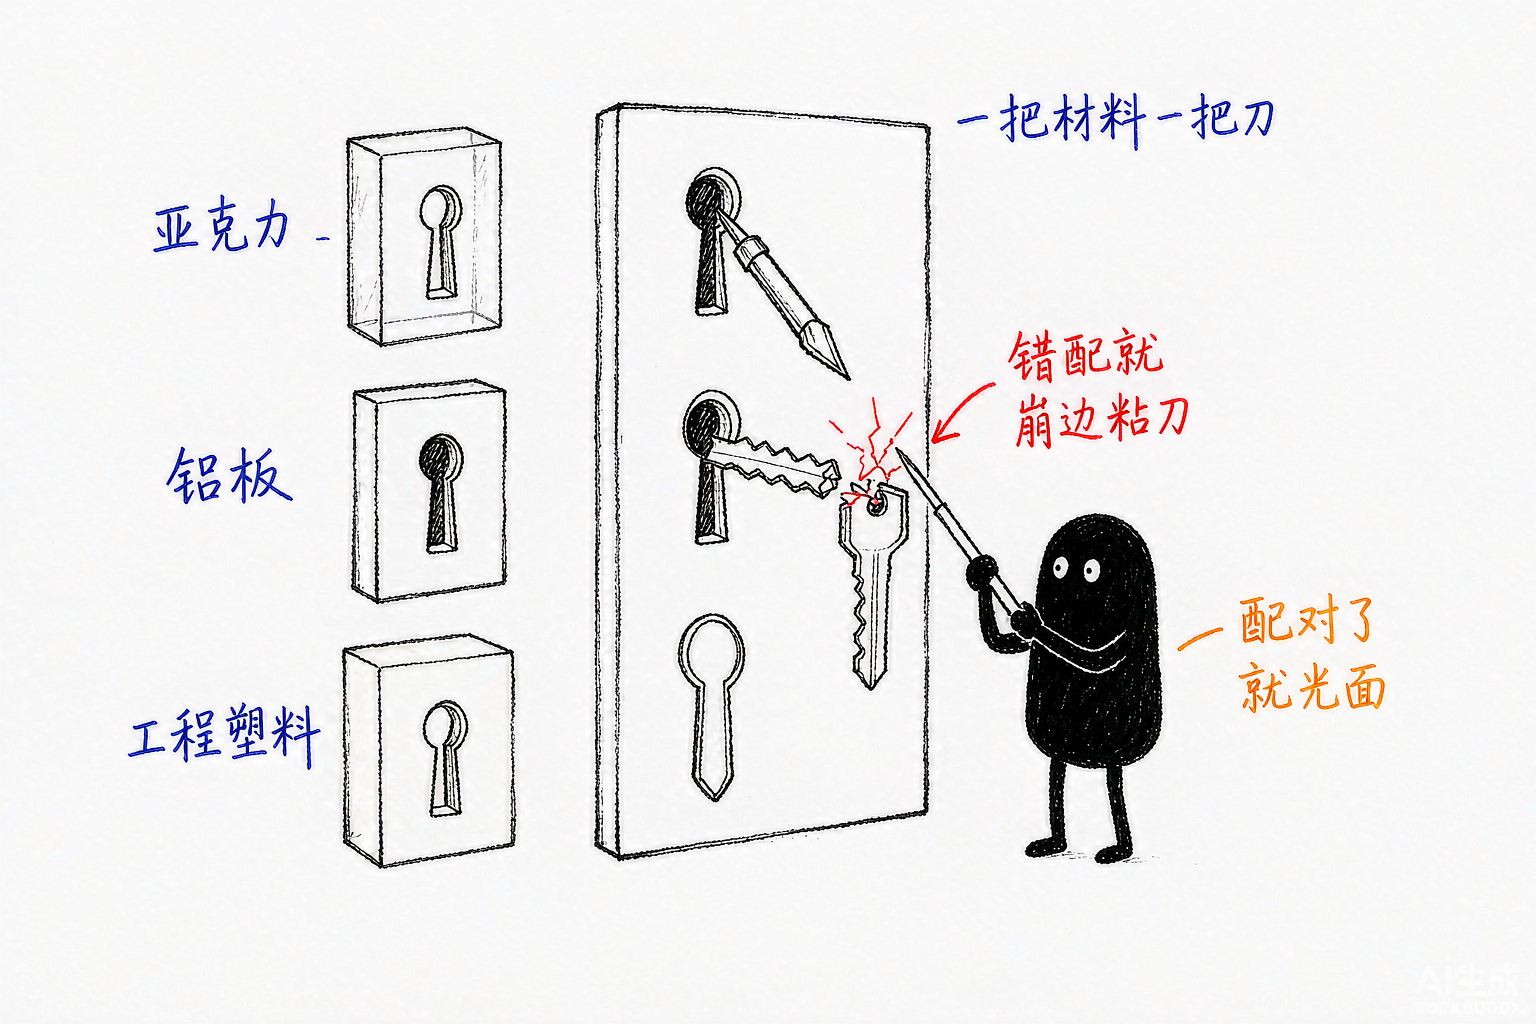
以上是行业常规配法,具体到你的材料厚度和工艺要求,建议试切确认——明特支持寄样试雕,用实际切面说话。
磨刀还是换新,一笔账算清
可以磨:直径较大(6mm 以上)的螺旋刀、直刀,粗开料用途,对切面要求不高。磨完刃径变小,必须重新对刀、核对尺寸。
建议换新:3mm 以下小径刀(磨一两次刚性不够)、涂层刀(磨掉涂层寿命打折)、精雕高光刀(磨后难恢复)。
算账方法很简单:比单件刀具成本,不比单把价格。 磨刀费加工时摊到件数上,和换新刀均摊成本比,哪个低用哪个。批量订单要一致性,换新更稳。
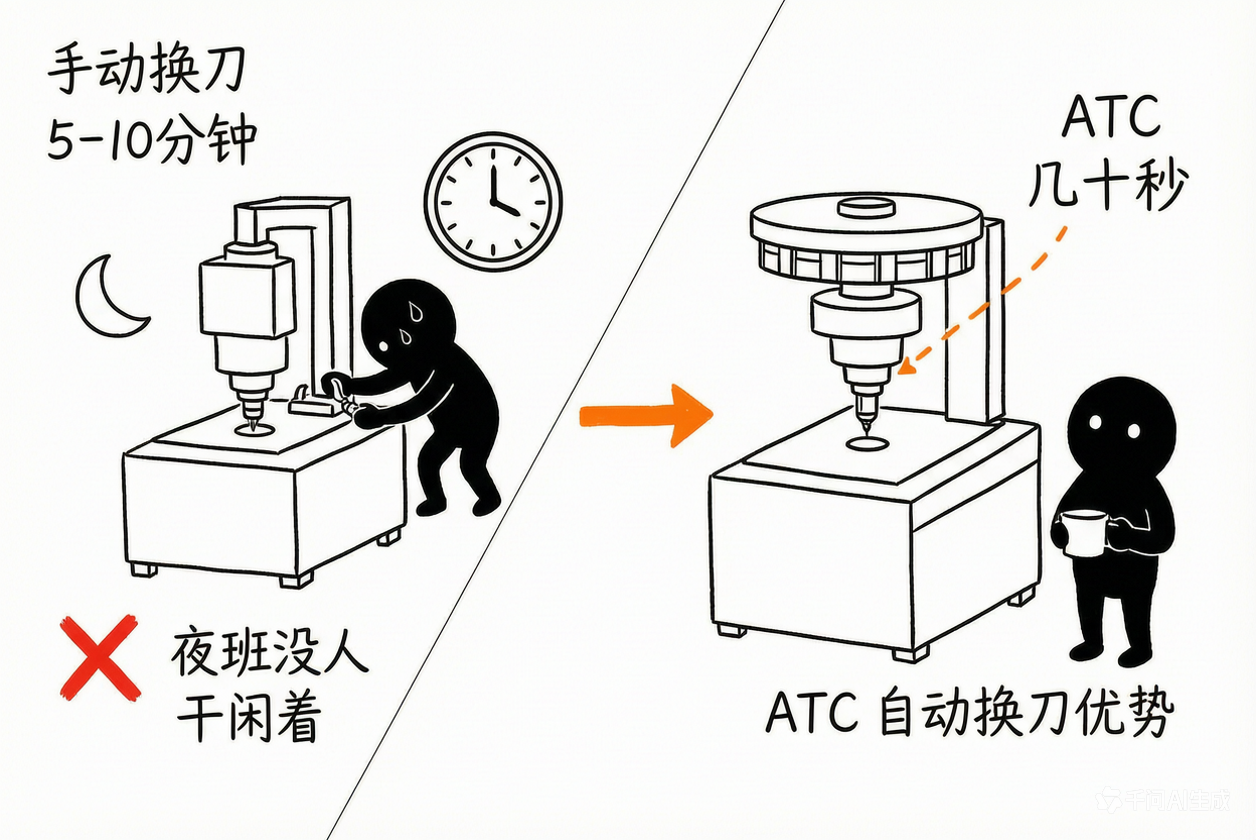
换刀流程五步走,自动换刀省一半时间
标准换刀流程:停机断电 → 清洁夹头和刀柄 → 装刀(夹持长度和原来一致)→ 对刀 → 首件试切确认,再批量生产。
手动换刀一次含对刀 5–10 分钟,一天换几次就是一小时起步。这也是自动换刀机型越来越普及的原因:R6 经济型自动换刀(ATC),程序里编好刀号,机器自动换;T6 工业级 9KW 主轴配 5 刀库,多工序一次装夹跑完,省去反复停机对刀;对精度要求高的治具、模具件,V6 加工中心 0.01mm 级的重复定位精度下,刀具状态更是要按信号严管。
明特怎么帮客户管刀具
明特/MINTECH 是 2001 年成立的老厂,自有 5000㎡ 生产基地,ISO9001/CE 认证、20 余项专利。设备交付含理论、实操、刀具培训三块——什么材料配什么刀、怎么判断磨损,工程师现场教。耗材配件厂家直供,核心件用台湾 TBI、日本三菱等市场标准件,后续好买好换。
真实案例:北美客户 Mr. Brown 曾因价格买过低价仿品,一年后机器频繁故障、厂家失联、耗材无人跟进,最后回到明特当天询价、当天下单。设备和刀具是一个体系,隐性成本比省下的钱高得多。
常见追问 Q&A
Q:刀具到底能用多少小时? A:取决于材料、转速、进给和板材杂质,没有统一数字。按四个信号判断最可靠,具体以试切结果为准。
Q:涂层刀多花的钱值不值? A:切 FR4、玻纤这类磨蚀性材料,涂层带来的寿命提升通常值回差价;常规亚克力用普通合金刀即可,具体以试切为准。
Q:换完刀尺寸不对怎么办? A:先重新对刀,确认夹持长度和原来一致;还偏就检查夹头磨损,必要时换夹头。
下一步
免费获取《刀具选配与寿命对照表》+刀具打包方案——把你的材料和工件发过来,工程师按实际工况给你配刀建议。
官网 techmy.cn | 电话 0769-81884018 | 手机 18925546071