不少老板买激光切割机时卡在同一个问题上:功率到底买多大?买小了切不透,买大了怕花冤枉钱。本文用一张功率-厚度对照表把 100W/180-200W/300W 三档讲清楚,看完就知道自己该买哪档。
为什么功率选错代价不小
功率买小了,最直接的后果是切不动厚板——接了 20mm 亚克力订单,机器只能切 10mm,要么拒单要么外协,利润都给别人。功率买大了,设备价格和耗电都上去了,如果常年只切 5mm 薄板,多花的钱收不回来。所以功率不是越大越好,而是要贴着自己的订单结构来定。
功率和厚度到底什么关系
先给结论:功率决定你能切多厚的材料、多快的速度。同一台机器,功率越大,可切的板材越厚,同厚度下切割速度也越快。下面这张对照表是日常选型的基础参考:
| 功率档位 | 适用厚度 | 典型材料 | 适合谁 |
|---|---|---|---|
| 100–150W | 10mm 以内薄板 | 亚克力薄板、双色板、木薄板、薄膜 | 广告门店、新店入门 |
| 180–200W | 10–20mm 中厚板 | 亚克力字底座、水晶工艺品 | 中型发光字厂、走量门店 |
| 300W | 20–30mm 厚板大批量 | 厚亚克力、导光板 | 大批量生产工厂 |
(亚克力常规切割上限约 30mm,具体以试切结果为准。)
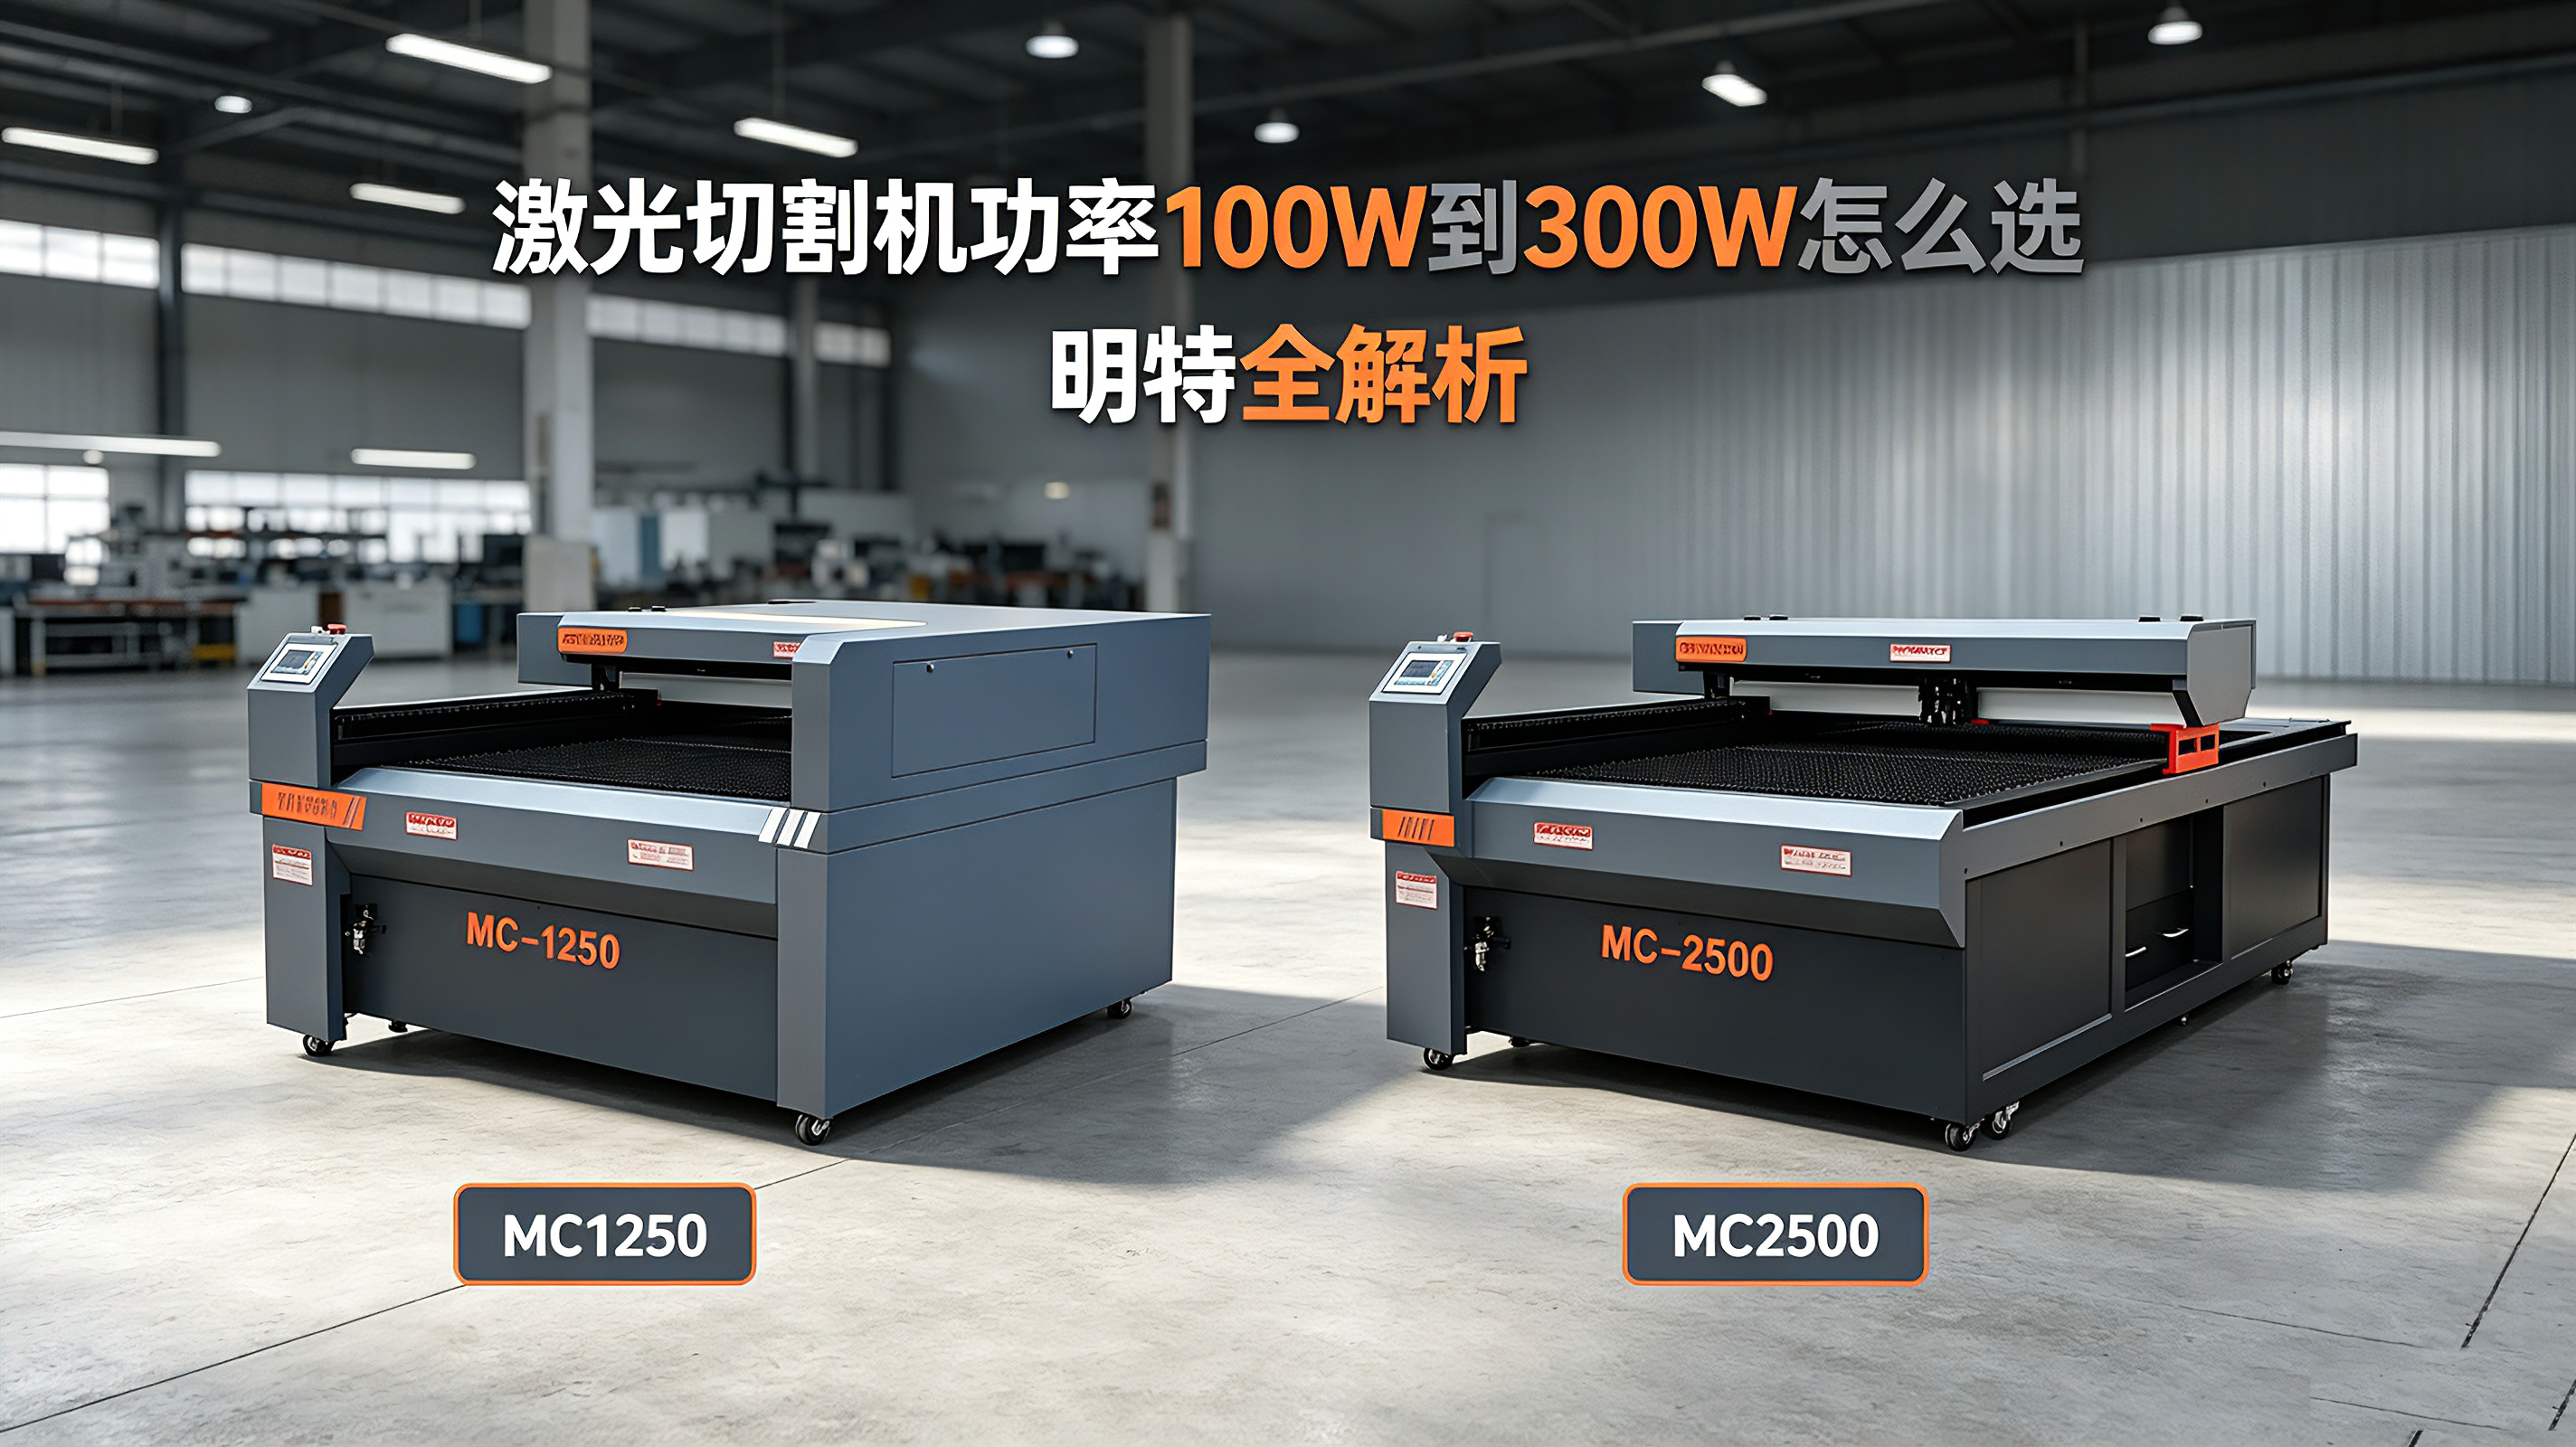
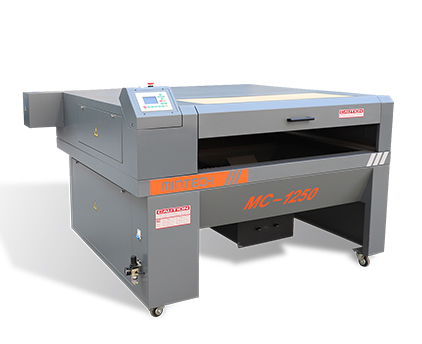
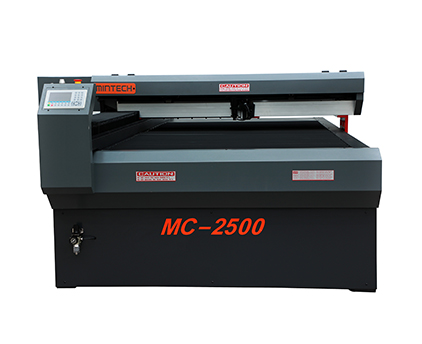
按档位对号入座,主流对应机型:MC-1250(幅面 1250×900mm,小型广告店入门)、MC-2500(幅面 1250×2500mm,中型工厂走量主力)、MC-2030/MC-3000(2000×3000mm,大幅面量产)。
四个高频问题,一次说清
一、买大了是不是浪费钱? 看订单结构。常年切 5mm 薄板却上 300W,多出的预算和耗电确实收不回;但如果未来一年确定要接 20mm 以上的厚板单,一步到位反而比先买小再换机省钱。判断标准就一条:按"未来一年最厚的常切板材"定档,不按最薄的定。
二、切不透是不是功率不够? 不一定。功率只是原因之一,切割速度过快、镜片污染、光路偏移、材料批次差异都会导致切不透。所以遇到切不透,先别急着怪机器,也别急着加钱换大功率——把材料寄给厂家试切,让实测数据说话。
三、能不能以后再升级功率? 部分机型支持后续更换功率更高的激光管,但涉及电源、冷水机等配套是否匹配,需要按具体型号确认,不是每台都能直接升。所以最稳的做法还是买之前把未来一年的订单想清楚。
四、玻璃管和射频管怎么选? 同样功率下,玻璃管性价比高,射频管寿命长、更稳定,适合精密切割和高强度量产。预算紧、切常规材料选玻璃管;追求切面品质和长期稳定选射频管——明特 MV 系列射频机型(300/450/550W 金属射频管)切割精度 ±0.05mm/m,切面自带微抛光效果、无黄边,厚亚克力切割可省去二次抛光工序。
明特怎么帮客户定功率
明特/MINTECH 是 2001 年成立的老厂,自有 5000㎡ 生产基地,ISO9001/CE 认证、20 余项专利。定功率这件事,明特的做法是不让你猜:把你要切的材料、厚度、日产量报过来,工程师按真实工况推荐功率档和机型,支持寄样到厂免费试切,切多厚、切面什么样、一小时出多少件,实测数据确认了再下单。设备出厂前满负荷测试,交货后工程师上门安装培训。
真实案例:北美客户 Mr. Brown 按自己的订单结构配了 2 台 MC1250-150W(薄板走量)+ 3 台 MC2500-300W(厚板量产),功率分档、各干各的,中间曾因价格转向低价仿品,一年后仿品频繁故障、厂家失联,他回来当天询价、当天下单。
常见追问 Q&A
Q:150W 能切多厚的亚克力? A:10mm 以内薄板稳定切割,再厚建议上 180–200W 档。
Q:300W 切薄板是不是浪费? A:切得快但预算和电耗高,常年薄板单选 100–150W 更划算。
Q:怎么确认我该买哪一档? A:报材料+厚度+日产量,或寄样试切,按实测数据定。
下一步
免费获取《功率-材料-厚度对照表》+一对一功率选型——把你的材料厚度和日产量发过来,工程师按实测给你定档。
官网 techmy.cn | 电话 0769-81884018 | 手机 18925546071