一句话导语:买加工设备最怕选错——激光和雕刻机看着都能切亚克力,买回去才发现干不了自己的活。这篇用一张表讲清两者差别,帮你 3 分钟定方向。
为什么这个问题重要
广告标识、亚克力制品、家具板材这些行当,设备一买就是好几年的事。选错了,轻则机器闲置吃灰,重则接了单赶不出来、交期违约赔钱。
常见三种情况:做发光字镂空的老板买了台雕刻机,切薄板又慢又费刀;主做立体浮雕的买了台激光机,雕不了造型干着急;还有人想用一台机器干所有活,结果两头都不精,人工、耗材、返工成本全上去了。
选错一台设备,亏的不只是机器钱,还有被耽误的订单和客户。
核心解答:激光 vs 雕刻,到底买哪个
先记一句话:激光是"烧",雕刻是"切"。
- 激光切割机:用激光束把材料熔融切断,擅长平面切割——薄板镂空、异形切割、批量下料,速度快、切面光。
- 数控雕刻机:用高速旋转的刀具物理切削,能做立体造型——浮雕、V 型槽、开槽、沉孔、台阶,还能干激光干不了的厚料重活。
能不能一台机器干所有活? 不能。激光切不出立体造型,雕刻机切薄板效率远不如激光。想两头兼顾,只能两台搭配。
| 对比维度 | 激光切割机(MC 系列) | 数控雕刻机(R/T/V 系列) |
|---|---|---|
| 加工原理 | 激光束熔融切割 | 刀具物理切削 |
| 擅长 | 平面精密切割、镂空、薄板批量 | 立体雕刻、浮雕、开槽、沉孔、台阶 |
| 适合材料 | 亚克力、塑胶、木板、薄膜皮料 | 亚克力、铝板、工程塑料、电木、复合板 |
| 厚度能力 | MC 系列亚克力最厚约 30mm | R 系列 Z 行程 60mm,T 系列 100mm 重载 |
| 定位精度 | MC 系列 ±0.05mm/300mm | R6 ±0.05mm;V6 系列 0.01mm |
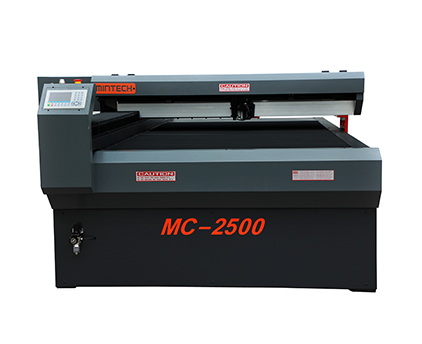
| 代表型号 | MC-1250(1250×900)、MC-2500(1250×2500) | R6、T 系列(T3 入门到 T6 工业款)、V6 |
预算有限先买哪个? 看主业,别跟风:
- 主做发光字镂空、标识标牌、薄板下料 → 先买激光。MC-1250 起步,功率 100W–300W 按厚度选:100–150W 切 10mm 以内薄板,180–200W 切 10–20mm 中厚板,300W 适合 20–30mm 厚板大批量。
- 主做立体字、浮雕、开槽、展柜造型 → 先买雕刻机。R6 简易自动换刀,是广告行业走量主流;要更高精度选 V 系列(0.01mm),要重载量产选 T 系列。
三分钟自测,问自己三个问题:① 我主要切多厚的材料?② 要不要雕立体造型?③ 一天要出多少货?答案记下来,发给工程师帮你配机,比自己纠结靠谱。
两台都买值不值? 有条件就值。整厂标准搭配是:电子开料锯(大板下料)+ 激光(异形切割)+ 雕刻机(开槽沉孔)+ 抛光机(镜面高光),工艺互补、产能翻倍。钱紧就按"先解决主业、再补第二台"的顺序来,别一次上全套。
明特怎么做
明特/MINTECH 2001 年起做数控加工设备,自有 5000㎡ 工厂,激光、雕刻、抛光、开料四类都做,不怕客户"只问一台"——因为能给整条工艺线搭最合适的搭配。设备配台湾 TBI 导轨、日本三菱伺服等标准件,R 系列重复定位精度 ±0.05mm,V 系列 0.01mm;整机保修 1 年,售后 24 小时内响应,支持现场试雕、免费寄样试加工,效果达标再报价。
真实案例:北美代理商 Mr. Brown 曾因价格转向低价仿品,一年后仿品频繁故障、厂家失联,他回来当天询价、当天下单——2 台 MC1250-150W + 3 台 MC2500-300W。低价机器省下的钱,最后都花在维修和误工上。
常见追问
Q:激光能切多厚的亚克力? A:MC 系列玻璃管 100W–300W,亚克力最厚约 30mm(据官网参数)。
Q:我做发光字,先买激光还是雕刻机? A:平面镂空为主先买激光;要做立体字、开槽就选雕刻机 R6。
Q:能寄样品试加工吗? A:可以,免费寄样或现场试雕,效果满意再出具正式报价。
下一步
拿不准买哪台?免费获取《激光vs雕刻场景对照表》+一对一选型咨询,把材料、厚度、日产量报给工程师,给你配到合适为止。
官网 techmy.cn | 电话 0769-81884018 | 手机 18925546071